


መግቢያ
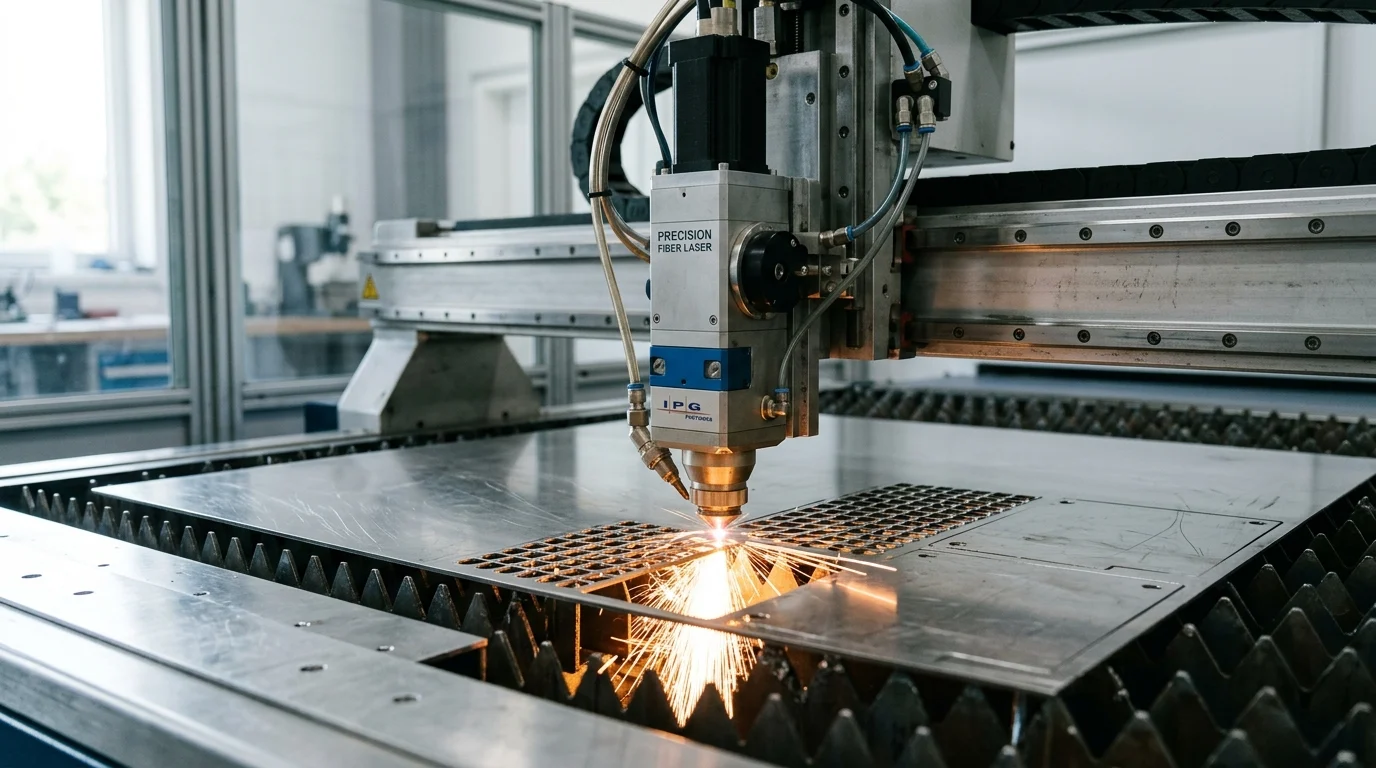
ዘመናዊ የሉህ ብረት ምርት በተለይ ውስብስብ ለሆኑ ክፍሎች ጥብቅ መቻቻልን፣ ፈጣን ለውጥን እና ተደጋጋሚ ጥራትን በሚያቀርቡ ሂደቶች ላይ የተመሰረተ ነው። ትክክለኛ የሌዘር መቁረጥ እነዚህን ፍላጎቶች የሚያሟላው በትኩረት በኮምፒውተር የሚቆጣጠር ጨረር በመጠቀም ብረትን በልዩ ትክክለኛነት እና አነስተኛ የቁሳቁስ መዛባት በመቁረጥ ነው። ይህ ጽሑፍ ሂደቱ እንዴት እንደሚሰራ፣ ለምን ብዙ የተለመዱ የመቁረጫ ዘዴዎችን እንደሚያሸንፍ እና በማምረቻ የስራ ፍሰቶች ውስጥ ከፍተኛውን ጥቅም የሚፈጥርበትን ቦታ ያብራራል። እንዲሁም አንባቢዎች የሚከተሉትን ሊረዱዋቸው የሚገቡ ቁልፍ ጥቅሞችን ያስቀምጣል፡ ፍጥነት፣ ወጥነት፣ የዲዛይን ተለዋዋጭነት እና ንጹህ ጠርዞችን እና አስተማማኝ የልኬት ቁጥጥር የሚያስፈልጋቸውን ኢንዱስትሪዎች የመደገፍ ችሎታ።
የትክክለኛነት ሌዘር መቁረጥ ስትራቴጂካዊ ጥቅም የሆነው ለምንድን ነው?
ትክክለኛ የሌዘር መቁረጥ በመሠረቱ ተለውጧልየሉህ ብረት ማምረቻቁሳቁሶችን ለመቁረጥ በጣም ቁጥጥር የሚደረግበት፣ ንክኪ የሌለው ዘዴን ያቀርባል። ይህ ቴክኖሎጂ ከፍተኛ ትኩረት የተሰጠው የብርሃን ጨረር በመጠቀም፣ ከባህላዊ ሜካኒካል መሳሪያዎች ጋር የተያያዘ አካላዊ መበላሸትና መቆራረጥ ሳይኖር ትክክለኛ ልኬት ትክክለኛነትን ያገኛል።
ዓለም አቀፍ የአቅርቦት ሰንሰለቶች ቅልጥፍና እና ትክክለኛነትን በሚጠይቁበት ዘመን፣ የላቀ የሌዘር ፕሮፋይሊንግ ተቀባይነት ለአምራቾች የተለየ የፉክክር ጠርዝ ይሰጣቸዋል። ከዲጂታል ዲዛይን ወደ አካላዊ ፕሮቶታይፕ በፍጥነት የመዘዋወር ችሎታ ሰፊ የመሳሪያ መዘግየቶችን ያስወግዳል፣ ይህም ውስብስብ የጂኦሜትሪክ ክፍሎችን በፍጥነት ለገበያ ለማቅረብ ያስችላል።
የሌዘር መቁረጥ ፍጥነትን እና ወጥነትን እንዴት እንደሚያሻሽል
የኮምፒውተር ቁጥራዊ ቁጥጥር (CNC) ከላቁ የሌዘር ስርዓቶች ጋር መዋሃድ ታይቶ የማይታወቅ የምርት ፍጥነት እና ከፊል-ወደ-ክፍል ወጥነት ያስገኛል። አካላዊ የሞት ለውጦችን ከሚያስፈልጋቸው ሜካኒካል ፕሬሶች በተለየ፣ ትክክለኛ የሌዘር መቁረጥ ዲጂታል ፋይሎችን በመጠቀም በተለያዩ የክፍል መገለጫዎች መካከል ያለምንም እንከን ይቀያየራል።
ይህ ዲጂታል የስራ ፍሰት ወደ አስደናቂ የምርት ፍጥነት ይተረጎማል። ለምሳሌ፣ ዘመናዊ የፋይበር ሌዘር ስርዓቶች ቀጭን-ጋጅ ብረቶች (ከ2 ሚሜ በታች) ሲሰሩ በደቂቃ ከ40 ሜትር በላይ የመቁረጥ ፍጥነት ማግኘት ይችላሉ። በተጨማሪም፣ የሂደቱ ንክኪ አለመኖሩ በተደጋጋሚ እስከ ±0.05 ሚሜ የሚደርስ ተደጋጋሚ ትክክለኛነትን ያረጋግጣል፣ ይህም በረጅም የምርት ሂደቶች ላይ በመሳሪያዎች መበላሸት ምክንያት የሚመጣውን የመለኪያ መንሸራተት በምንም መልኩ ያስወግዳል።
የትኞቹ ኢንዱስትሪዎች በትክክለኛ የሌዘር መቁረጥ ላይ ይመረኮዛሉ
ጥብቅ መቻቻል እና የንፁህ ጠርዝ ማጠናቀቂያዎች የተገኙት በ ትክክለኛ የሌዘር መቁረጥ በከፍተኛ ቁጥጥር በሚደረግባቸው እና በአፈጻጸም ወሳኝ በሆኑ ዘርፎች ውስጥ አስፈላጊ አድርገው።
የአየር መንገድ ኢንዱስትሪው በዚህ ቴክኖሎጂ ላይ በእጅጉ ይተማመናል፤ ቀላል ክብደት ያላቸውን፣ ከፍተኛ ጥንካሬ ያላቸውን የአሉሚኒየም እና የቲታኒየም ክፍሎችን በአነስተኛ የሙቀት መዛባት ያመርታል። በተመሳሳይ፣ የሕክምና መሣሪያ ዘርፍ ለቀዶ ጥገና መሣሪያዎች እና ለተተከሉ መሣሪያዎች የሌዘር መቁረጫ ይጠቀማል፤ እዚያም እንደ ዓለም አቀፍ የጥራት መመሪያዎችን በጥብቅ መከተል፣ ለምሳሌ በ አይኤስኦ, ግዴታ ነው። የመኪና አምራቾችም ሂደቱን በመጠቀም ከፍተኛ መጠን ያላቸውን የቴምብር መሣሪያዎች ከመጠቀማቸው በፊት መዋቅራዊ ቅንፎችን እና የጭስ ማውጫ ክፍሎችን በፍጥነት ለሙከራ ያቀርባሉ።
የሌዘር መቁረጥ ትክክለኛነት እና ሂደቱ እንዴት እንደሚሰራ
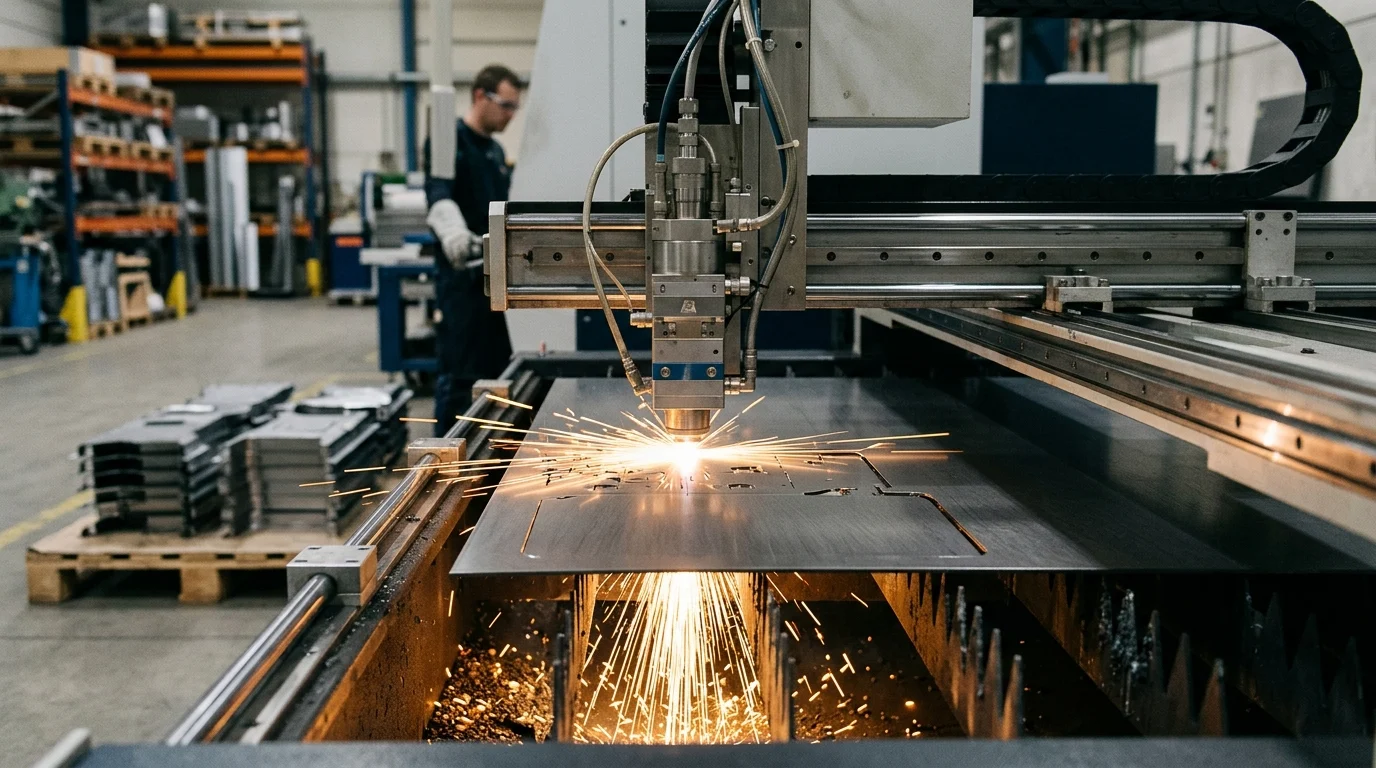
በዋናው ነገር፣ ትክክለኛ የሌዘር መቁረጥ ከፍተኛ ኃይል ያለው የሌዘር ጨረር ማመንጨት፣ በተከታታይ ሌንሶች ወይም ፋይበር ኦፕቲክስ በኩል ማተኮር እና ወደ ሉህ ብረት የስራ ቦታ መምራትን ያካትታል። የተከማቸው ኃይል ቁሳቁሱን ወደ ማቅለጥ ወይም ትነት ነጥብ በፍጥነት ያሞቀዋል፣ ንቁ የሆነ አጋዥ ጋዝ ደግሞ የቀለጠውን ቁሳቁስ ከተቆረጠው ዞን ያጸዳል።
ይህ በአካባቢው የሚተገበር ከፍተኛ ሙቀት በሜካኒካል ቢላዎች ወይም በቡጢዎች ሊደረስባቸው የማይችሉ ውስብስብ ዲዛይኖችን ያስችላል፣ ነገር ግን በዙሪያው ያለውን ብረት መዋቅራዊ ትክክለኛነት ይጠብቃል።
የሌዘር ምንጭ፣ የጋዝ እገዛ እና የ CNC ፕሮግራሚንግ ውጤቶች ላይ እንዴት ተጽዕኖ እንደሚያሳድሩ
በሌዘር ምንጭ፣ በአሲስት ጋዝ እና በሲኤንሲ ፕሮግራሚንግ መካከል ያለው መስተጋብር የመቁረጫውን የመጨረሻ ጥራት ይወስናል። በግምት 1.06 ማይክሮሜትር የሞገድ ርዝመት የሚሰሩት የፋይበር ሌዘሮች በብረታ ብረት በጣም ስለሚዋጡ እንደ አሉሚኒየም እና ናስ ያሉ አንጸባራቂ ቁሳቁሶችን ለመቁረጥ እጅግ በጣም ቀልጣፋ ያደርጋቸዋል። በ10.6 ማይክሮሜትር የሚሰሩ የCO2 ሌዘሮች ወፍራም ሳህኖች እና ብረቶች ላልሆኑ ነገሮች አዋጭ ሆነው ይቆያሉ።
አጋዥ ጋዞች እኩል ወሳኝ ሚና ይጫወታሉ። ኦክስጅን ለመለስተኛ ብረት እንደ አጋዥ ጋዝ በተደጋጋሚ ጥቅም ላይ ይውላል ምክንያቱም የመቁረጥ ሂደቱን የሚያፋጥን ውጫዊ የሙቀት ምላሽ ስለሚፈጥር። በተቃራኒው፣ ከፍተኛ ግፊት ያለው ናይትሮጅን ለ አይዝጌ ብረት እና አልሙኒየም የሞቀውን ጠርዝ ከኦክሳይድ ለመከላከል፣ ይህም ንጹህና ለመገጣጠም ዝግጁ የሆነ አጨራረስ ያስገኛል። የ CNC ፕሮግራም እነዚህን ተለዋዋጮች ለማሻሻል የሚያስፈልገውን ትክክለኛ የመመገቢያ ፍጥነት እና የትኩረት አቀማመጥ ያቀናጃል።
| ባህሪ | የፋይበር ሌዘር (ጠንካራ ሁኔታ) | የካርቦን ዳይኦክሳይድ ሌዘር (ጋዝ) |
|---|---|---|
| የሞገድ ርዝመት | ~1.06 µm | ~10.6 µሜ |
| ለሚከተሉት በጣም ተስማሚ | ቀጭን እስከ መካከለኛ የሉህ ብረት፣ አንጸባራቂ ብረቶች | ወፍራም ሳህን፣ ብረት ያልሆነ (እንጨት፣ አክሬሊክስ) |
| የኢነርጂ ቅልጥፍና | ከፍተኛ (እስከ 30% የግድግዳ መሰኪያ ውጤታማነት) | ዝቅተኛ (በተለምዶ ከ10-15%) |
| ጥገና | ዝቅተኛ (በጨረር መንገድ ላይ የሚንቀሳቀሱ መስተዋቶች የሉም) | ከፍተኛ (የመስታወት አሰላለፍ እና የጋዝ መተካት ይፈልጋል) |
የሂደት ደረጃዎች ትክክለኛነትን የሌዘር መቁረጥን የሚወስኑት የትኞቹ ናቸው?
የ ትክክለኛ የሌዘር መቁረጥ የስራ ፍሰት የሚገለጸው በከፍተኛ ቁጥጥር በሚደረግባቸው ዲጂታል እና አካላዊ ደረጃዎች ቅደም ተከተል ነው። የሚጀምረው በኮምፒውተር የታገዘ ዲዛይን (CAD) ሲሆን መሐንዲሶች የክፍሉን 2D ወይም 3D ጂኦሜትሪ ይቀርጻሉ። ይህ ዲጂታል ሞዴል ከዚያም ወደ ኮምፒውተር የታገዘ የማኑፋክቸሪንግ (CAM) ሶፍትዌር ይገባል።
የCAM ሶፍትዌር ጂኦሜትሪውን ወደ G-code ይተረጉመዋል፣ ይህም የማሽኑን ትክክለኛ እንቅስቃሴ ይወስናል። ከዚያም ኦፕሬተሮች የቁሳቁስ ማዋቀር ያካሂዳሉ፣ የሉህ ብረቱ በመቁረጫ አልጋው ላይ መያዙን ያረጋግጣሉ። ዑደቱ አንዴ ከተጀመረ በኋላ ሌዘር ቁሳቁሱን ይወጋል እና በፕሮግራም የተቀመጠውን የመሳሪያ መንገድ ይከተላል። በመጨረሻም፣ የተቆረጡት ክፍሎች ከዋናው ዲጂታል ሞዴል ጋር መጣጣማቸውን ለማረጋገጥ ይደረደራሉ እና ይመረመራሉ።
የትኞቹ ዝርዝር መግለጫዎች በጣም አስፈላጊ ናቸው
መሐንዲሶች እና የግዥ ቡድኖች ሲጠቀሙ በርካታ ወሳኝ ዝርዝሮችን መገምገም አለባቸው ትክክለኛ የሌዘር መቁረጥየከርፍ ስፋት - በሌዘር ጨረር የሚወጣው የቁሳቁስ መጠን - ለጠባብ ጎጆዎች እና ውስብስብ ዝርዝሮች በጣም አስፈላጊ ነው፣ በተለምዶ እንደ ቁሱ ውፍረት እና የትኩረት ርዝመት ከ0.1 ሚሜ እስከ 0.3 ሚሜ ይደርሳል።
ሌላው አስፈላጊ ዝርዝር መግለጫ የሙቀት-ተጎዳ ዞን (HAZ) ነው። የሌዘር መቆረጥ በከፍተኛ ሁኔታ አካባቢያዊ ቢሆንም፣ አጎራባች ብረት አሁንም የሙቀት ዑደት ያጋጥመዋል፣ ይህም የብረታ ብረት ባህሪያቱን ሊለውጥ ይችላል። HAZን መቀነስ ለሚከሰቱ ክፍሎች ወሳኝ ነው። ተከታይ ምስረታ ወይም የድካም ጭነት። በመጨረሻም፣ የአቀማመጥ ትክክለኛነት እና የተደጋጋሚነት መለኪያዎች በመጨረሻው ስብሰባ ወቅት የተቆረጡት ባህሪያት በትክክል ይጣጣሙ እንደሆነ ይወስናሉ።
የፕሪሲሽን ሌዘር መቁረጥ ከሌሎች የመቁረጫ ዘዴዎች ጋር እንዴት እንደሚወዳደር
እያለ ትክክለኛ የሌዘር መቁረጥ በጣም ሁለገብ እና በስፋት ተቀባይነት ያለው ሲሆን፣ በሰፊው የኢንዱስትሪ መቁረጫ ቴክኖሎጂዎች ሥነ-ምህዳር ውስጥ ይገኛል። እንደ ፕላዝማ መቁረጫ፣ የውሃ ጄት መቁረጫ እና ሜካኒካል ቡቺንግ ካሉ አማራጭ ዘዴዎች ጋር እንዴት እንደሚደራረብ መረዳት የምርት ኢኮኖሚክስን እና የጥራት ደረጃን ለማሻሻል አስፈላጊ ነው።
የትኞቹ የንፅፅር ነጥቦች በጣም አስፈላጊ ናቸው
የመቁረጫ ዘዴዎችን ሲያወዳድሩ፣ መሐንዲሶች የመጠን መቻቻልን፣ የጠርዝ አጨራረስን፣ የሙቀት ተፅእኖን እና የማቀነባበሪያ ፍጥነትን መገምገም አለባቸው።
| የመቁረጥ ዘዴ | የተለመደ መቻቻል | የሙቀት-ተጽዕኖ ዞን (HAZ) | የጠርዝ ጥራት | ምርጥ የቁሳቁስ ውፍረት |
|---|---|---|---|---|
| ፕሪሲሽን ሌዘር | ከ ±0.05 ሚሜ እስከ ±0.1 ሚሜ | አነስተኛ | እጅግ በጣም ጥሩ (ለስላሳ፣ አቀባዊ) | ከ0.5 ሚሜ እስከ 25 ሚሜ |
| የፕላዝማ መቁረጥ | ከ ±0.3 ሚሜ እስከ ±0.5 ሚሜ | ጉልህ | መካከለኛ (አንዳንድ ፍርስራሽ/ቢቬል) | ከ10 ሚሜ እስከ 50 ሚሜ+ |
| የውሃ ጄት መቁረጥ | ከ ±0.1 ሚሜ እስከ ±0.2 ሚሜ | የለም (ቀዝቃዛ ሂደት) | እጅግ በጣም ጥሩ (ምንም የሙቀት መዛባት የለም) | ከ5 ሚሜ እስከ 150 ሚሜ+ |
| የሲኤንሲ ፓንቺንግ | ±0.1 ሚሜ | ምንም | ጥሩ (ማስወገድ ሊያስፈልግ ይችላል) | ከ0.5 ሚሜ እስከ 6 ሚሜ |
ሰንጠረዡ እንደሚያሳየው፣ ትክክለኛ የሌዘር መቁረጥ ለቀጭን እስከ መካከለኛ መለኪያ ሉህ ብረት ከፍተኛ የጠርዝ ጥራት ያለው ጥብቅ መቻቻል እና ከፍተኛ ሚዛን ይሰጣል፣ የውሃ ጄት መቁረጥ ግን የሙቀት መዛባት ሙሉ በሙሉ መወገድ ሲኖርበት ብቻ አስፈላጊ ነው።
ምን አይነት ቅናሾች ወጪን፣ ተለዋዋጭነትን እና የቁሳቁስ ክልልን እንደሚነኩ
የመቁረጫ ቴክኖሎጂ ምርጫ ውስጣዊ ውህድ ያካትታል። የፕላዝማ መቆራረጥ በአጠቃላይ ከከፍተኛ ዋት ፋይበር ሌዘር ይልቅ ዝቅተኛ የአሠራር ወጪዎችን እና የካፒታል ኢንቨስትመንትን ያስከትላል፣ ይህም ለከባድ መዋቅራዊ ብረት በኢኮኖሚ ምቹ ያደርገዋል፣ ±0.5 ሚሜ መቻቻል ተቀባይነት አለው። ሆኖም፣ ፕላዝማ ውስብስብ ጂኦሜትሪዎችን ይታገላል እና ግልጽ የሆነ HAZ ይተዋል።
የውሃ ጄት መቁረጫ በቁሳቁስ ክልል ውስጥ ከፍተኛ ተለዋዋጭነትን ይሰጣል፣ ወፍራም ቲታኒየም፣ ሴራሚክስ እና ውህዶችን በመጠቀም የቁሳቁስን የሙቀት መጠን ሳይቀይሩ የመቁረጥ ችሎታ አለው። ፍጥነቱ ፍጥነት ነው፤ የውሃ ጄት ከሌዘር መቁረጫ በእጅጉ ቀርፋፋ እና በአንድ ኢንች የመቁረጥ ዋጋ በጣም ውድ ነው። ሜካኒካል ፓንሲንግ ተደጋጋሚ የቀዳዳ ቅጦች ላላቸው ክፍሎች በጣም ጥሩ ፍጥነት ይሰጣል እና በተመሳሳይ ማዋቀር ውስጥ 3D እንዲፈጠር ያስችላል (እንደ ሉቨርስ ያሉ)፣ ነገር ግን በመሳሪያ ገደቦች የተገደበ ነው እና የሌዘርን ለነፃ ቅርፅ ቅርጾች ካለው ተለዋዋጭነት ጋር ሊዛመድ አይችልም።
የጥራት፣ የወጪ እና የምርት ቅልጥፍናን የሚወስነው ምንድን ነው?
የንግድ አዋጭነት ትክክለኛ የሌዘር መቁረጥ የአሠራር ተለዋዋጮችን በጥንቃቄ በማመጣጠን ላይ የተመሰረተ ነው። ቴክኖሎጂው በተፈጥሯዊ መልኩ ትክክለኛ ቢሆንም፣ የመጨረሻው የክፍል ዋጋ እና አጠቃላይ የጥራት ውጤት በቁሳቁስ ተለዋዋጭነት፣ በሶፍትዌር ማመቻቸት እና በመሳሪያዎች ጥገና በእጅጉ የተጎዳ ነው።
የቁሳቁስ፣ ውፍረት፣ ጎጆ እና የማሽን አቅም በውጤት ላይ እንዴት ተጽዕኖ እንደሚያሳድሩ
የቁሳቁስ ምርጫ እና የሉህ ውፍረት በመሠረታዊነት የሚፈለጉትን የመቁረጫ መለኪያዎች እና የተገኘውን የምርት ውጤታማነት ይወስናሉ። ዘመናዊ የፋይበር ሌዘሮች፣ በተለምዶ በኢንዱስትሪ ሁኔታዎች ከ4 ኪ.ወ እስከ 12 ኪ.ወ. የሚደርሱ፣ እስከ 25 ሚ.ሜ ውፍረት ያለው መለስተኛ ብረትን ያለምንም ጥረት ማቀነባበር ይችላሉ። ሆኖም፣ ውፍረት እየጨመረ ሲሄድ የመቁረጫ ፍጥነቶች በከፍተኛ ሁኔታ ይቀንሳሉ፣ ይህም በቀጥታ የማሽን ሰዓት ወጪዎችን ይነካል።
የምርት ቅልጥፍናም በጎጆ ሶፍትዌር ላይ በእጅጉ የተመሰረተ ነው። የላቀ የአልጎሪዝም ጎጆ በአንድ የብረት ወረቀት ላይ የክፍል አቀማመጥን ማመቻቸት ይችላል፣ ይህም ከእጅ አቀማመጦች ጋር ሲነጻጸር የቆሻሻ ቁሳቁሶችን በ15% እስከ 20% ይቀንሳል። በተጨማሪም፣ የማሽኑ ራሱ አቅም - እንደ መስመራዊ ድራይቭ ሞተሮች እና ባህላዊ የመደርደሪያ እና የፒንዮን ስርዓቶች - የሌዘር ጭንቅላት ትክክለኛነትን ሳያጣጥም በሹል ማዕዘኖች ዙሪያ ምን ያህል በፍጥነት ማፋጠን እና ፍጥነት መቀነስ እንደሚችል ይወስናል።
ገዢዎች ምን አይነት የጥራት አደጋዎችን መገምገም አለባቸው
ምንም እንኳን የትክክለኛነት ሌዘር መቁረጥ በራስ-ሰር የሚፈጠር ቢሆንም፣ ገዢዎች ለተወሰኑ የጥራት አደጋዎች ንቁ መሆን አለባቸው። የቆሻሻ ክምችት - ከተቆረጠው የታችኛው ጠርዝ ጋር የሚጣበቅ እንደገና የተጠናከረ የቀለጠ ብረት - የእገዛ ጋዝ ግፊት ወይም የመቁረጥ ፍጥነት በአግባቡ ካልተስተካከለ ሊከሰት ይችላል፣ ይህም ከፍተኛ ወጪ የሚጠይቅ ነው። ሁለተኛ ደረጃ የማስወገጃ ስራዎች.
የሙቀት መዛባት ሌላው ጉልህ አደጋ ነው፣ በተለይም ጥቅጥቅ ያሉ የባህሪ ክምችት ያላቸውን ቀጭን ሉሆች ሲቆርጡ። ከመጠን በላይ የሆነ የሙቀት ግብዓት የሉህ ብረቱ እንዲወዛወዝ ሊያደርግ ይችላል፣ ይህም ክፍሉን ከመቻቻል ያርቀዋል። ገዢዎች በሙቀት በተጎዳው ዞን ውስጥ በተለይም ከፍተኛ የካርቦን ብረቶች እና ልዩ በሆኑ የአየር ላይ ቅይጥዎች ውስጥ የማይክሮ-ስንጥቅ የመያዝ እድልን መገምገም አለባቸው። በጥሩ ሁኔታ የተስተካከሉ ሂደቶች የጉድለት መጠኑን ከ1% ገደብ በታች በጥብቅ መጠበቅ አለባቸው።
የአቅራቢውን አቅም እንዴት መገምገም እንደሚቻል
የቆርቆሮ ማምረቻ አቅራቢን መገምገም ከማሽነሪ ዝርዝራቸው ባሻገር መመልከትን ይጠይቃል። የአቅራቢው ለጥራት ያለው ቁርጠኝነት ብዙውን ጊዜ የሚረጋገጠው እንደ በታተሙት መመዘኛዎች ባሉ ዓለም አቀፍ የጥራት አስተዳደር ስርዓቶች በመታዘዛቸው ነው። አይኤስኦ.
ገዢዎች የአቅራቢውን የመከላከያ ጥገና ፕሮቶኮሎች መገምገም አለባቸው፤ የሌዘር ኦፕቲክስ እና የመቁረጫ ኖዝሎች የጨረር ልዩነትን እና የመቁረጥ መበላሸትን ለመከላከል በጥንቃቄ መጠበቅ አለባቸው። በተጨማሪም የአቅራቢውን የጥሬ እቃ ፍተሻ ሂደቶች መገምገም በሉህ ብረት ውፍረት ወይም በገጽታ ዝገት ላይ ያሉ ልዩነቶች የሌዘር መቁረጫ ሂደቱን መረጋጋት እንዳያበላሹ ያረጋግጣል።
የትክክለኛነት ሌዘር መቁረጥ መቼ ትክክል እንደሆነ እንዴት መወሰን እንደሚቻል
ምርጡን የማኑፋክቸሪንግ ዘዴ መወሰን የፕሮጀክቱን የህይወት ዑደት አጠቃላይ እይታ ይጠይቃል። ትክክለኛ የሌዘር መቁረጥ ከፍተኛ ብቃት ያለው ቴክኖሎጂ ቢሆንም፣ ለእያንዳንዱ የብረት ማምረቻ መስፈርት ሁለንተናዊ መፍትሄ አይደለም። መሐንዲሶች እና የግዥ ባለሙያዎች የቴክኖሎጂውን ጥንካሬዎች ከተወሰኑ የፕሮጀክት ገደቦች ጋር ማስማማት አለባቸው።
የትኞቹ አፕሊኬሽኖች ለትክክለኛ ሌዘር መቁረጥ በጣም ተስማሚ ናቸው
ትክክለኛ የሌዘር መቁረጥ ከዝቅተኛ እስከ መካከለኛ መጠን ባለው የምርት አካባቢዎች ውስጥ የላቀ ነው፣ ይህም በተለምዶ ከ100 እስከ 5,000 ዩኒቶች ይደርሳል። በእነዚህ ሁኔታዎች ውስጥ፣ የጠንካራ መሣሪያ ወጪዎችን ማስወገድ የሌዘር መቁረጥን በጣም ኢኮኖሚያዊ ያደርገዋል። ውስብስብ ጂኦሜትሪዎችን፣ ስለታም የውስጥ ማዕዘኖችን እና ለመምታት አስቸጋሪ ወይም የማይቻል ውስብስብ ቁርጥራጮችን ለሚጠይቁ አፕሊኬሽኖች ዋነኛው ምርጫ ነው።
ሂደቱም ለሚከተሉት በጣም ተስማሚ ነው ፈጣን ፕሮቶታይፕ እና ተደጋጋሚ የዲዛይን ደረጃዎች። የዲዛይን ለውጦች የሚያስፈልጋቸው አዳዲስ አካላዊ ዳይሶችን ሳይሆን የተዘመነ ዲጂታል CAD ፋይል ብቻ ስለሆነ፣ መሐንዲሶች በአንድ ቀን ውስጥ በርካታ የክፍል ድግግሞሾችን መሞከር ይችላሉ፣ ይህም የምርት ልማት ዑደቱን በከፍተኛ ሁኔታ ያፋጥነዋል።
የትኞቹ የውሳኔ መስፈርቶች መቻቻልን፣ ወጪን እና የመሪነት ጊዜን ሚዛናዊ ለማድረግ ይረዳሉ
የመጨረሻው ውሳኔ የሚወሰነው የልኬት መቻቻል መስፈርቶችን ከወጪ እና ከሊድ ጊዜ ጋር በማመጣጠን ላይ ነው። አንድ አካል ከ ±0.05 ሚሜ የበለጠ ጥብቅ መቻቻል የሚፈልግ ከሆነ፣ ጥቅም ላይ የዋለው የመቁረጫ ዘዴ ምንም ይሁን ምን ሁለተኛ ደረጃ የማሽን ስራዎች አስፈላጊ ሊሆኑ ይችላሉ። በተቃራኒው፣ መቻቻል ልቅ ከሆነ እና ቁሱ እጅግ በጣም ወፍራም ከሆነ፣ የፕላዝማ መቁረጥ የበለጠ ወጪ ቆጣቢ መንገድ ሊያቀርብ ይችላል።
መጠን ብዙውን ጊዜ የመጨረሻው የውሳኔ መስፈርት ነው። ለ500 ዩኒቶች የምርት ሂደት፣ ትክክለኛ የሌዘር መቁረጥ በመሳሪያዎች ዋጋ መቀነስ ምክንያት በአንድ ክፍል ዝቅተኛውን ወጪ ይሰጣል። ሆኖም፣ ፕሮጀክቱ ወደ 100,000 ዩኒቶች የሚደርስ ከሆነ፣ የተራማጅ የስታምፕንግ ዳይ የዑደት ፍጥነት የመጀመሪያውን ከ10,000 እስከ 50,000 ዶላር የመሳሪያ ኢንቨስትመንት በቀላሉ ያካክሳል፣ ይህም የሌዘር መቁረጥ ለዚያ የተወሰነ የጅምላ ምርት ሚዛን ኢኮኖሚያዊ ጥቅም ላይ የማይውል ያደርገዋል። እነዚህን ገደቦች መገምገም ካፒታል በምርቱ የህይወት ዑደት ውስጥ በብቃት መሰማራቱን ያረጋግጣል።
ቁልፍ ነጥቦች
- ለፕሪሲሽን ሌዘር መቁረጥ በጣም አስፈላጊ መደምደሚያዎች እና ምክንያቶች
- ከመፈረምዎ በፊት ሊረጋገጡ የሚገባቸው ዝርዝር መግለጫዎች፣ ተገዢነት እና የአደጋ ፍተሻዎች
- ተግባራዊ ቀጣይ እርምጃዎች እና ማስጠንቀቂያዎች አንባቢዎች ወዲያውኑ ማመልከት ይችላሉ
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
ለትክክለኛ ሌዘር መቁረጥ በጣም ተስማሚ የሆኑት የትኞቹ ቁሳቁሶች ናቸው?
በተለይም ጥብቅ መቻቻል እና ጠርዞችን ማጽዳት በሚያስፈልግባቸው ከማይዝግ ብረት፣ ከአሉሚኒየም፣ ከመለስተኛ ብረት፣ ከናስ እና ከቀጭን እስከ መካከለኛ ሉህ ብረት ላይ በጥሩ ሁኔታ ይሰራል።
የሌዘር መቁረጥ ትክክለኛነት ምን ያህል ነው?
ዘመናዊ የሲኤንሲ ሌዘር ስርዓቶች ብዙውን ጊዜ በቁሳቁስ አይነት፣ ውፍረት እና በክፍል ጂኦሜትሪ ላይ በመመስረት ±0.05 ሚሜ አካባቢ መቻቻልን ይይዛሉ።
ከኦክስጅን ረዳት ጋዝ ይልቅ ናይትሮጅን መቼ መምረጥ አለብኝ?
ከኦክሳይድ ነፃ የሆኑ እና ለመገጣጠም ዝግጁ የሆኑ ጠርዞች ሲፈልጉ ለአይዝጌ ብረት እና ለአሉሚኒየም ናይትሮጅን ይጠቀሙ፤ ፈጣን መቁረጥ ቅድሚያ የሚሰጠው ጉዳይ ሲሆን ለቀላል ብረት ኦክስጅን ይጠቀሙ።
ሚንጊ ሜታል በሌዘር መቁረጥ ፈጣን ፕሮቶታይፕ ማድረግን ሊደግፍ ይችላል?
አዎ። የሚንግሊ ሜታል ዲጂታል CAD/CAM የስራ ፍሰት ጠንካራ መሳሪያዎችን ሳይጠብቁ ክፍሎችን በፍጥነት እንዲቆርጡ ዲዛይኖችን ለማንቀሳቀስ ይረዳል።
ውስብስብ ለሆኑ ክፍሎች ሜካኒካል መሳሪያዎች ከትክክለኛ የሌዘር መቁረጥ ለምን የተሻለ ነው?
እውቂያ የለውም፣ ምንም አይነት ዳይ አያስፈልገውም፣ ፕሮፋይሎችን በዲጂታል ፋይል ይቀይራል፣ እና ወጥነት ያላቸው ጠርዞች እና የመሳሪያ አጠቃቀም ልዩነት የሌላቸው ውስብስብ ቅርጾችን ይፈጥራል።