


ከመሰረታዊ ነገሮች ባሻገር፡ የሉህ ብረት መታጠፊያ ቴክኒኮች ተብራርተዋል
ውስብስብ በሆኑ ጉዳዮች ላይ ትክክለኛ እና ውጤታማ ውጤቶችን ማግኘት የሉህ ብረት መታጠፍ ለዘመናዊ ማኑፋክቸሪንግ ወሳኝ ነው። ዓለም አቀፉ የብረት ንጣፍ ማጠፊያ ማሽን ገበያ በ2024 988.1 ሚሊዮን የአሜሪካን ዶላር ተገምቷል፣ ይህም ጉልህ ሚናውን አጉልቶ ያሳያል። ባለሙያዎች ሰፊው የብረት ማምረቻ ገበያ ከ2024 እስከ 2029 ባለው ዓመታዊ የእድገት መጠን በ5.1% እንደሚያድግ ይገምታሉ። የላቀ ማስተርስ የሉህ ብረት መታጠፍ ቴክኒኮች፣ የቁሳቁስ ባህሪያትን መረዳት እና ልዩ መሳሪያዎችን መጠቀም ውስብስብ ጂኦሜትሪዎችን ለመፍጠር አስፈላጊ ናቸው። እነዚህ ክህሎቶች በማደግ ላይ ባለ ኢንዱስትሪ ውስጥ ፈጠራን እና ቅልጥፍናን ያነሳሳሉ።
ቁልፍ ነጥቦች
- ውስብስብ የብረት ሉህ መታጠፍ አስቸጋሪ ቅርጾችን ለመስራት ጥንቃቄ የተሞላበት እቅድ ማውጣት እና ልዩ መሳሪያዎችን ይፈልጋል።
- እንደ ብረት እና አልሙኒየም መታጠፍ ያሉ ቁሳቁሶች ስንጥቆችን እና ሌሎች ችግሮችን እንዴት እንደሚከላከሉ መረዳት።
- እንደ አየር ማጠፍ፣ ማጠፍ እና የሮቦቲክ ስርዓቶች ያሉ የላቁ ዘዴዎች መታጠፍን የበለጠ ትክክለኛ እና ቀልጣፋ ያደርጉታል።
- ትክክለኛውን ቁሳቁስ መምረጥ እና በደንብ ማዘጋጀት ስህተቶችን ያስቆማል እና ጠንካራ ክፍሎችን ይፈጥራል።
- የኮምፒውተር ፕሮግራሞችን በመጠቀም የአጠቃቀም ጊዜንና ገንዘብን ለመቆጠብ ይረዳል።
ውስብስብ የሉህ ብረት መታጠፍ ፈተናዎችን መረዳት
ውስብስብ ኩርባዎችን መግለጽ
ውስብስብ ኩርባዎች በ ውስጥ የሉህ ብረት ማምረቻ ከቀላል 90 ዲግሪ ማዕዘኖች በላይ ያካትታሉ። ውስብስብ ጂኦሜትሪዎችን ለማሳካት ጥንቃቄ የተሞላበት እቅድ ማውጣት እና አፈፃፀም ያስፈልጋቸዋል። አምራቾች የተለያዩ ውስብስብ መታጠፊያዎችን ያጋጥሟቸዋል። እነዚህም ስለታም የቪ መታጠፊያዎች፣ ራዲየስ የቪ መታጠፊያዎች እና ጥልቅ የቪ መታጠፊያዎች (ጉድጓዶች) ያካትታሉ። ሌሎች ውስብስብ ቅርጾች የተዋሃዱ ማዕዘኖች፣ የላይኛው ኮፍያዎች፣ ጫፎች እና የፕሬስ ወይም የቦስ መታጠፊያዎች ናቸው። እያንዳንዱ አይነት ልዩ ፈተናዎችን ያቀርባል። የተለያዩየብረት ሉህ መታጠፍ ቴክኒኮች ለእነዚህ ይተግብሩ። ለምሳሌ፣ የአየር መታጠፍ በስራ ቦታው እና በዳይ መካከል አነስተኛ ግንኙነትን ያካትታል፣ ይህም ተለዋዋጭነትን ያስችላል። የታችኛው መታጠፍ የበለጠ ትክክለኛነትን እና ያነሰ የጸደይ መልሶ ማግኛን ይሰጣል። ኮይኒንግ ከፍተኛ ድግግሞሽ ያለው ትክክለኛ አንግል ለመፍጠር ከፍተኛ ቶንጅ ይጠቀማል።
የተለመዱ የማጠፍ ችግሮች
በሰዓቱ ወቅት በርካታ ችግሮች ሊከሰቱ ይችላሉ የሉህ ብረት መታጠፍየመጨረሻውን ምርት ጥራት ላይ ተጽዕኖ ያሳድራል። ስንጥቅ ወይም ስብራት ብዙውን ጊዜ የሚከሰተው ከጠባብ መታጠፊያ ራዲዎች፣ በቁሳቁሱ እህል ላይ መታጠፍ ወይም ዝቅተኛ የመገጣጠሚያ ቁሳቁሶችን በመጠቀም ነው። ስፕሪንግባክ ሌላው የተለመደ ችግር ነው። ቁሱ ከታጠፈ በኋላ ወደ መጀመሪያው ቅርፁ ለመመለስ ይሞክራል። ይህ የሚከሰተው በተሳሳተ የዳይ ወይም የጡጫ ማዕዘኖች ወይም የቁሳቁስ ጥንካሬን ዝቅ ባለ ግምት ምክንያት ነው። መጨማደድ የሚመጣው ከመጭመቂያ ኃይሎች፣ ረጅም ያልተደገፉ ፍላንጎች ወይም ደካማ የዳይ ዲዛይን ነው። እነዚህ ምክንያቶች የቁሳቁስ ፍሰትን መቆጣጠር አይችሉም። የገጽታ ጭረቶች ወይም ማቃጠል ከቆሸሸ ወይም ከተበላሸ መሳሪያ፣ በቂ ያልሆነ ቅባት ወይም ከብረት-ወደ-ብረት ንክኪ ሊከሰቱ ይችላሉ። የመለኪያ ትክክል አለመሆን ወይም ደካማ የማዕዘን ቁጥጥር የሚመነጨው ትክክል ባልሆነ የፕሬስ ብሬክ መለኪያ፣ የቁሳቁስ ውፍረት ልዩነቶች ወይም የመሳሪያ አለመጣጣሞች ነው። የእህል አቅጣጫን ችላ ማለት ችግሮችንም ያስከትላል። በእህሉ ላይ መታጠፍ ወደ ስንጥቆች ሊያመራ ይችላል። በመጠምዘዣዎች አቅራቢያ ደካማ የመክፈቻ አቀማመጥ በሂደቱ ወቅት ሊበላሽ ወይም ሊወድቅ ይችላል።
የቁሳቁስ ባህሪያት ተጽእኖ
የቁሳቁስ ባህሪያትበከፍተኛ ሁኔታ ተጽዕኖ ያሳድራል የሉህ ብረት መታጠፍ ውጤቶች። የምርት ጥንካሬ ወሳኝ ባህሪ ነው። አንድን ቁሳቁስ በቋሚነት የሚያበላሸውን የጭንቀት መጠን ይገልጻል። ይህ ከላስቲክ ወደ ፕላስቲክ ባህሪ ያለውን ሽግግር ያሳያል። ከፍተኛ የምርት ጥንካሬ ያላቸው ቁሳቁሶች ሆን ብለው ለማጠፍ አስቸጋሪ ናቸው። ዝቅተኛ የምርት ጥንካሬ ያላቸው በቀላሉ ይበላሻሉ። ተገቢ የምርት ጥንካሬ ያላቸውን ቁሳቁሶች መምረጥ ለተፈለገው የማጠፍ ውጤት አስፈላጊ ነው። ለምሳሌ፣ ብረት በ250 MPa ይታጠባል፣ አልሙኒየም ደግሞ በ150 MPa በቀላሉ ይታጠባል። የመሸከም ጥንካሬ አንድ ቁሳቁስ ከመሰባበሩ በፊት ሊቋቋመው የሚችለውን ከፍተኛ ውጥረት ይወክላል። ብረት እስከ 450 MPa ድረስ ሳይበላሽ ይቆያል። የምርት እና የመሸከም ጥንካሬን መረዳት በ ውስጥ ዘላቂ የሆነ የቅርጽ ለውጥ እና ስብራትን ለመከላከል ይረዳል የሉህ ብረት መታጠፍ አፕሊኬሽኖች።
ለትክክለኛነት የላቀ የሉህ ብረት መታጠፊያ ቴክኒኮች
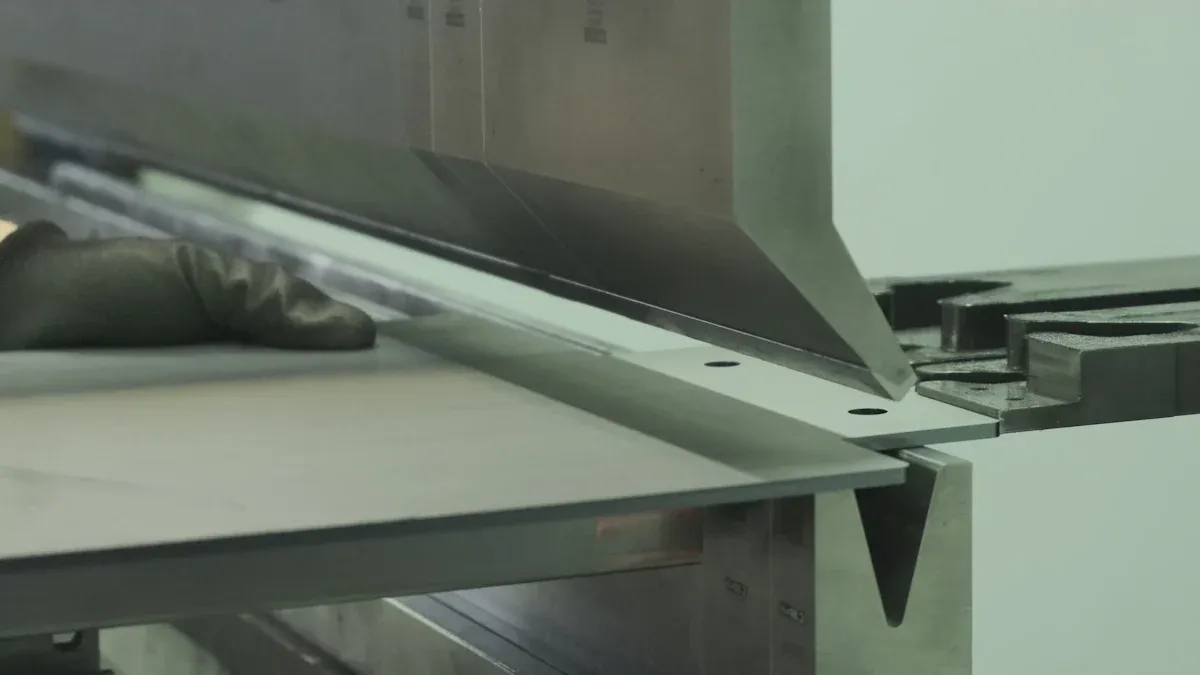
ከፍተኛ ትክክለኛነትን ማሳካት በ የሉህ ብረት ማምረቻ ብዙውን ጊዜ ከመሠረታዊ ዘዴዎች በላይ መሄድን ይጠይቃል። አምራቾች በርካታ ዘዴዎችን ይጠቀማሉ።የላቀ የሉህ ብረት መታጠፍ ቴክኒኮች ውስብስብ ክፍሎችን በጠባብ መቻቻል ለመፍጠር። እነዚህ ዘዴዎች ለተወሰኑ አፕሊኬሽኖች የተለያዩ ጥቅሞችን ይሰጣሉ፣ ይህም ትክክለኛነትን እና ቅልጥፍናን ያረጋግጣል።
የአየር ማጠፍ፣ ቦተምቢንግ እና የኮይንንግ አፕሊኬሽኖች
ሶስት መሠረታዊ የፕሬስ ብሬክ ማጠፍ ዘዴዎች የአየር ማጠፍ፣ የታችኛው ክፍል ማጠፍ እና ማጣመር ናቸው። እያንዳንዱ ዘዴ ለተለያዩ የምርት ፍላጎቶች ልዩ ጥቅሞችን ይሰጣል።
- የአየር መታጠፍ ቁሳቁሱ የዳይሱን የታችኛው ክፍል ሙሉ በሙሉ ሳይነካ ቁሳቁሱን ወደ ዳይ መክፈቻው ውስጥ በመጫን ጡጫውን ያካትታል። ይህ ዘዴ ሁለገብ እና ለአነስተኛ እና መካከለኛ የጅምላ ምርት ሩጫዎች ተስማሚ ነው። የጡጫውን ጥልቀት በመቆጣጠር የማዕዘን ማስተካከያ ተለዋዋጭነትን ያስችላል።
- የታችኛው መታጠፍ ጡጫው ቁሱ ከዲኑ የታችኛው ወለል ጋር ሙሉ በሙሉ እንዲገናኝ ሲያስገድድ ይከሰታል። ይህ ዘዴ ከአየር መታጠፍ የበለጠ አንግል ትክክለኛነትን ይሰጣል እና ስፕሪንግባክን ይቀንሳል። የተለያዩ አይነቶች እና ውፍረት ላላቸው ሰፊ የብረት ቁሳቁሶች ተስማሚ የሆነ የተለመደ የማጠፍ ዘዴ ነው።
- ኮኒንግ ጉልህ የሆነ ኃይልን የሚተገብር ሲሆን ይህም ቁሳቁሱን ወደ ዳይሱ ውስጥ እንዲገባና እንዲጨምቅ ያደርገዋል። ይህ ሂደት የመታጠፊያውን አንግል በቋሚነት ያዘጋጃል። ኮይንቲንግ የሚተገበረው ከፍተኛ ትክክለኛነት እና ስፕሪንግባክ በመቀነሱ ምክንያት ትክክለኛ የማጠፍ ማዕዘኖችን ለሚጠይቁ አጠቃቀሞች ሲሆን ይህም ወጥ እና አስተማማኝ መታጠፊያዎችን ያስከትላል። የተወሰኑ አፕሊኬሽኖች ዋጋውን ያጎላሉ፡
- የኦቶሞቲቭ ማኑፋክቸሪንግ፦ ማዕድን ማውጣት ለመዋቅራዊ የሰውነት ክፍሎች ወሳኝ ነው። ምሳሌዎች የA/B/C ምሰሶ ማጠናከሪያ ሰሌዳዎችን፣ የመቀመጫ ሀዲዶችን እና ከፍተኛ ጥንካሬ ያላቸውን የብረት ብልሽት ጨረሮችን ያካትታሉ። ለትክክለኛ ስብሰባ እና ተገብሮ የደህንነት አፈፃፀም የመለኪያ ወጥነትን ያረጋግጣል። ይህ ዘዴ በሚሊዮን የሚቆጠሩ ተመሳሳይ ክፍሎችን ስፕሪንግባክን ያስወግዳል፣ ይህም ለአውቶሜትድ ብየዳ ስርዓቶች አስፈላጊ ነው።
- ኤሮስፔስ፦ አምራቾች ለሞተር መሪ ቫንስ፣ ለክንፍ ስትሪንግሮች እና ለወሳኝ ማረፊያ ማርሽ ማያያዣዎች ኮይንኒንግ ይጠቀማሉ። በእነዚህ ክፍሎች ውስጥ ፍፁም አስተማማኝነት እና ያልተመጣጠነ ትክክለኛነት፣ ብዙውን ጊዜ ከ ± 0.1° የተሻለ፣ ወሳኝ ናቸው። ኮይንኒንግ በስራ ማጠንከሪያ እና በመጭመቂያ ውጥረት አማካኝነት የድካም ህይወትን እና አስተማማኝነትን ያሻሽላል።
- የፕሪሲሽን መሳሪያዎች እና የህክምና መሳሪያዎች፦ ይህ ዘዴ የቀዶ ጥገና መሳሪያዎችን ክንዶች፣ የሚተከሉ የአጥንት ማስተካከያ ሰሌዳዎችን እና ማይክሮ-ቅንፎችን ይፈጥራል። እነዚህ ክፍሎች ብዙውን ጊዜ ለመቀረጽ አስቸጋሪ የሆኑ ቁሳቁሶችን ይጠቀማሉ። ኮይኒንግ የእህል መዋቅርን ሳያስተጓጉል በግልጽ የተገለጹ፣ እጅግ በጣም ትንሽ የውስጥ ራዲየስ እና ማይክሮን-ደረጃ መቻቻልን ያስገኛል። ይህ ባዮተኳሃኝነትን እና የረጅም ጊዜ መረጋጋትን ይጠብቃል።
ባለብዙ ደረጃ የማጠፍ ስራዎች
ባለብዙ ደረጃ የማጠፍ ስራዎች በአንድ የስራ ቦታ ላይ በርካታ መታጠፊያዎችን በተከታታይ መንገድ ማከናወንን ያካትታሉ። ይህ ሂደት ብዙውን ጊዜ የተለያዩ የመሳሪያ መሳሪያዎችን ወይም የተለያዩ የአንድ መሳሪያ ክፍሎችን ይጠቀማል። ፋርማሰሪዎች ይህንን ዘዴ የሚጠቀሙት አንድ መታጠፊያ ሊያሳካቸው የማይችላቸውን ውስብስብ ጂኦሜትሪዎች ለመፍጠር ነው። እንዲሁም የቁሳቁስ ፍሰትን ለማስተዳደር እና በስራ ቦታው እና በፕሬስ ብሬክ ክፍሎች መካከል ግጭቶችን ለመከላከል ይረዳል። ባለብዙ ደረጃ መታጠፊያ በበርካታ ማሽኖች መካከል ከሚንቀሳቀሱ ክፍሎች ጋር ሲነጻጸር የማዋቀሪያ ጊዜዎችን በእጅጉ ሊቀንስ ይችላል። ይህ አካሄድ አጠቃላይ ቅልጥፍናን ያሻሽላል እና ውስብስብ ለሆኑ ክፍሎች ከፍተኛ ትክክለኛነትን ይጠብቃል። የተተገበረ የፕሬስ ብሬክስ ብዙውን ጊዜ እነዚህን ቅደም ተከተሎች በራስ-ሰር ያዘጋጃል፣ ይህም በምርት ሂደቶች ላይ ወጥ የሆነ ውጤት ያረጋግጣል።
የማጽጃ እና የማዞሪያ ማጠፊያ ቴክኒኮች
ከባህላዊ የፕሬስ ብሬክ ዘዴዎች በተጨማሪ፣ መጥረጊያ እና የማዞሪያ መታጠፊያ ለየት ያሉ የማጠፍ ፍላጎቶችን ለማሟላት ልዩ መፍትሄዎችን ይሰጣሉ።
- የጥረግ መታጠፍ የቆርቆሮውን አንድ ጫፍ መያያዝን ያካትታል፤ የማጽጃ ዳይም በቁሳቁሱ ላይ ሲንቀሳቀስ መታጠፊያውን ይፈጥራል። ይህ ዘዴ የታጠፉ ጠርዞች ያሉት የቆርቆሮ ብረት ለማምረት ሲፈለግ ይመረጣል። እንዲሁም በቆርቆሮው ላይ ለስላሳ እና ክብ ቅርጽ ያለው አጨራረስ ለማግኘት ተስማሚ ነው።
- ሮታሪ ቤንዲንግ ማጠፊያውን ለመፍጠር የሚሽከረከር ዳይ ይጠቀማል። ቁሱ በሚሽከረከር ሲሊንደር ወይም ሮለር ዙሪያ ይጠመዳል። ይህ ዘዴ በለስላሳ ቦታዎች ላይ ጭረት የሌለበት ውጤት ለማግኘት ይመረጣል። እንዲሁም ቁሳቁሶችን ከ90 ዲግሪ በላይ ወደተሻገሩ ክፍሎች ለማጠፍ በጣም ጥሩ ነው። የሚሽከረከር መታጠፍ ወለሉን ሳይቧጭር የበለጠ ወጥ የሆነ እና ውበት ያለው ውጤት ያስገኛል። አምራቾች ከ90 ዲግሪ አንግል በላይ መታጠፍ ሲያስፈልግ ይመርጣሉ። እንዲሁም ክብ ወይም ጠመዝማዛ ቅርጾችን እና ውስብስብ ክብ ቅርጾችን ለመፍጠር ተስማሚ ነው።
ለኩርባዎች የሚጨምር መታጠፍ
የጨመረ መታጠፊያ በሉህ ብረት ውስጥ ለስላሳ እና ቀጣይነት ያላቸው ኩርባዎችን ለመፍጠር ልዩ አቀራረብን ይሰጣል። ይህ ዘዴ ከባህላዊው ነጠላ-ስትሮክ መታጠፊያ በእጅጉ ይለያል። ሙሉውን መታጠፊያ በአንድ ጊዜ ከመፍጠር ይልቅ፣ ጭማሪ መታጠፊያ የሚፈለገውን ኩርባ በተከታታይ ትናንሽ እና ተከታታይ መታጠፊያዎች በኩል ያገኛል። የፕሬስ ብሬክ በተለምዶ ይህንን ሂደት ያከናውናል። መደበኛ ጡጫ እና ዳይ ወይም አንዳንድ ጊዜ ልዩ የሮለር መሳሪያ ይጠቀማል። ማሽኑ በማጠምዘዣው መስመር ላይ ትናንሽ ገባዎችን ያደርጋል። እያንዳንዱ ገባታ ቁሳቁሱን በትንሹ ያበላሻል። የእነዚህ ትናንሽ ውጣ ውረዶች ድምር ውጤት ትልቅ እና ለስላሳ ራዲየስ ይፈጥራል።
ይህ ዘዴ ትላልቅ ራዲዎችን ወይም ውስብስብ ያልሆኑ ወጥ ያልሆኑ ኩርባዎችን ለመፍጠር በተለይ ጠቃሚ ነው። ባህላዊ የፕሬስ ብሬኮች ብዙውን ጊዜ ከእነዚህ ቅርጾች ጋር ይታገላሉ። የሚጨምር መታጠፍ ለእያንዳንዱ ልዩ ኩርባ ውድ የሆነ ብጁ መሳሪያ አስፈላጊነትን ያስወግዳል። ይህም ለፕሮቶታይፕ እና ለዝቅተኛ መጠን ምርት ወጪ ቆጣቢ መፍትሄ ያደርገዋል። እንዲሁም በአንድ ክወና ውስጥ ትልቅ ራዲየስን ከማስገደድ ጋር ሲነጻጸር በቁሳቁሱ ላይ ያለውን ጫና ይቀንሳል። ይህ በተለይ አነስተኛ መጠን ባላቸው ቁሳቁሶች የመሰነጠቅ ወይም የመቀደድ አደጋን ይቀንሳል።
ሂደቱ በጡጫ ጥልቀት እና በቁሳቁስ እድገት ላይ ትክክለኛ ቁጥጥር ይጠይቃል። የላቀ የፕሬስ ብሬክ መቆጣጠሪያዎች እና የማስመሰል ሶፍትዌር መሐንዲሶች ትክክለኛውን የመታጠፊያ ቅደም ተከተል እንዲያዘጋጁ ያግዛሉ። ይህ የመጨረሻው ኩርባ ከዲዛይን ዝርዝር መግለጫዎች ጋር እንዲዛመድ ያረጋግጣል። ከአንድ-ስትሮክ መታጠፍ በዝግታ ቢሆንም፣ ጭማሪ መታጠፍ በኩርባ ዲዛይን ውስጥ ተወዳዳሪ የሌለው ተለዋዋጭነትን ይሰጣል። ፋብሪከሮች ውስብስብ የስነ-ህንፃ አካላትን፣ የበረራ ክፍሎችን እና ትላልቅ ዲያሜትር ያላቸውን ቧንቧዎች ወይም ቱቦዎችን እንዲያመርቱ ያስችላቸዋል። እነዚህ አፕሊኬሽኖች ብዙውን ጊዜ የሚታዩ ስለታም ማዕዘኖች ሳይኖሩ ለስላሳ እና በሚያምር ሁኔታ ደስ የሚሉ ኩርባዎችን ይፈልጋሉ። ይህ ዘዴ የተለያዩ የፕሬስ ብሬክ መቆጣጠሪያዎችን አቅም ያሰፋዋል የብረት ሉህ መታጠፍ ቴክኒኮች.
በተራዘመ መታጠፍ ረገድ አንድ ግምት ውስጥ የሚገባ ነገር "የምስክሮች ምልክቶች" ወይም በኩርባው ላይ ትናንሽ ገጽታዎች የመኖራቸው እድል ነው። እነዚህ ምልክቶች የሚመነጩት ከግለሰብ ገባዎች ነው። አምራቾች እነዚህን ምልክቶች በጥንቃቄ በፕሮግራም አወጣጥ፣ በትንሽ የደረጃ ጭማሪዎች እና እንደ አሸዋ ወይም ማጥራት ባሉ ድህረ-ሂደቶች መቀነስ ይችላሉ። ይህ ቢሆንም፣ ማንኛውንም የመጠምዘዣ ቅርፅ የመፍጠር ችሎታው ቀስ በቀስ መታጠፍ ለውስብስብ አስፈላጊ መሣሪያ ያደርገዋል። የሉህ ብረት ማምረቻ.
ውስብስብ የሉህ ብረት መታጠፊያ መሳሪያዎች እና መሳሪያዎች
ውስብስብ ውስጥ ትክክለኛነትን ማሳካት የሉህ ብረት መታጠፍ ልዩ መሣሪያዎችን እና የላቁ መሳሪያዎችን ይፈልጋል። እነዚህ ክፍሎች ውስብስብ ክፍሎችን በትክክል እና በብቃት ለመፍጠር አብረው ይሰራሉ። አምራቾች ተፈላጊ የሆኑ ዝርዝሮችን ለማሟላት በተወሰኑ የመሳሪያ ዲዛይኖች እና የፕሬስ ብሬክ ባህሪያት ላይ ይተማመናሉ።
ልዩ የሆኑ ጡጫ እና ዳይሶች
ልዩ የሆኑ ጡጫ እና ዳይሶች ለኮምብሬሽኖች ወሳኝ ናቸው የሉህ ብረት መታጠፍ. ዲዛይናቸው በቀጥታ የመታጠፊያውን ጥራት እና ተግባራዊነት ይነካል። መሐንዲሶች "ወርቃማ ራዲየስ" ይፈልጋሉ፣ ውስጣዊ ራዲየስ ከቁስ ውፍረት ጋር እኩል ነው። ይህ የተረጋጋ ቅርፅ እና ሊገመት የሚችል የፀደይ ወቅት ያረጋግጣል። የእህል አቅጣጫንም ያከብራሉ። ወሳኝ የማጠፊያ መስመሮች ስንጥቅን ለመከላከል ከቁሱ እህል ጋር ቀጥ ያሉ መሆን አለባቸው። ዲዛይነሮች በቀዳዳዎች እና በኖቶች ዙሪያ በቂ "ደህንነቱ የተጠበቀ የመበስበስ ዞኖችን" ይፈቅዳሉ። ይህ በማጠፊያ መስመሮች አቅራቢያ መዛባትን ይከላከላል። የፍላንጅ ርዝመት በV-መክፈቻ ላይም "ጽኑ" መሆን አለበት። ይህ ወደ ዳይ እንዳይወድቅ ይከላከላል። ፋርማሰሮች ሁልጊዜ የቶናንጅ መጠን ከፕሬስ ብሬክ እና ከመሳሪያዎች ደረጃ ከተሰጣቸው ገደቦች በታች መሆኑን ለማረጋገጥ ያሰላሉ። ይህ ጉዳትን ይከላከላል። መደበኛ የመሳሪያዎች አጠቃቀም ብዙውን ጊዜ በጣም ትርፋማ ምርጫ ነው። ማበጀት የመጨረሻ አማራጭ ይሆናል። የጎሶኔክ ፓንችስ ውስብስብ ጂኦሜትሪዎችን ክፍተት ይሰጣሉ። ሆኖም ግን፣ ለከባድ ሥራ ተስማሚ አይደሉም። የማስመሰል ሶፍትዌር ከአካላዊ ምርት በፊት የማጠፍ ቅደም ተከተሎችን ለማመቻቸት እና የግጭት አደጋዎችን ለመለየት ይረዳል።
ለተለዋዋጭነት የክፍል መሳሪያዎች
የሴክሽን ቱሊንግ የማዋቀር ማሻሻያን በእጅጉ ያፋጥናል። ኦፕሬተሮች የመሳሪያ ርዝመቶችን በትክክል እንዲያዋቅሩ ያስችላቸዋል። ይህ በተለያዩ ማዋቀሮች ላይ ወጥ የሆነ የመዝጊያ ቁመትን ይጠብቃል። ይህ ችሎታ ተለዋዋጭነትን በቀጥታ ያሻሽላል። እንዲሁም ለማዋቀር የሚያስፈልገውን ጊዜ ይቀንሳል። አምራቾች ሙሉ የመሳሪያ ስብስቦችን ሳይቀይሩ ከተለያዩ የክፍል ጂኦሜትሪዎች ጋር በፍጥነት መላመድ ይችላሉ። ይህ በምርት ላይ ያለውን ቅልጥፍና ያሻሽላል።
ለትክክለኛነት የፕሬስ ብሬክ ባህሪያት
ዘመናዊ የፕሬስ ብሬክስ ከፍተኛ ትክክለኛነትን ለማግኘት በርካታ ባህሪያትን ያካትታል። ሃይድሮሊክም ሆነ ሜካኒካል የሆኑ የዘውድ ስርዓቶች በመታጠፊያው ርዝመት ላይ ያለውን ግፊት በእኩል ያሰራጫሉ። በግፊት ስር ያለውን ተፈጥሯዊ ማፈንገጥ ይከላከላሉ። ይህ ከአንድ ጠርዝ ወደ ሌላ ትክክለኛ መታጠፊያዎችን ያስከትላል። የላቁ የ CNC መቆጣጠሪያ ስርዓቶች በማጠፍ ጊዜ በእውነተኛ ጊዜ ማስተካከያዎችን ያስችላሉ። የማዕዘን መዛባትን እና የቁሳቁስ ግብረመልስን ለመከታተል ዳሳሾችን ይጠቀማሉ። ሶፍትዌሩ በመብረር ላይ እርማቶችን ያደርጋል። ይህ ትክክለኛነትን ይጠብቃል። የራም እና የኋላ መለኪያ ትክክለኛነት ወጥ የሆነ ጥልቀት እና አንግል ያረጋግጣል። ከፍተኛ ትክክለኛነት ያላቸው ማሽኖች ለትክክለኛ የቁሳቁስ አቀማመጥ የኳስ ስክሩ ድራይቮችን ወይም መስመራዊ ኢንኮደሮችን ይጠቀማሉ። ጠንካራ የፕሬስ ብሬክ ፍሬም ለትክክለኛነት መሠረታዊ ነው። በሙሉ ጭነት ስር ማፈንገጥን እና ንዝረትን ይቋቋማል። ይህ የመታጠፊያ አንግልን ሊያበላሽ የሚችል እንቅስቃሴን ይከላከላል። የመሳሪያዎች ሁኔታ እና ትክክለኛ አሰላለፍም ወሳኝ ናቸው። የተበላሹ ወይም የተሳሳቱ መሳሪያዎች ትክክለኛነትን ይቀንሳሉ። የላቁ የ CNC ስርዓቶች የቁሳቁስ ንብረት ልዩነቶችን ማካካስ ይችላሉ። ይህ ለእያንዳንዱ መታጠፊያ ከፍተኛ የጥራት እና የትክክለኛነት ደረጃዎችን ያረጋግጣል።
ለአውቶሜሽን የሚሆኑ ሮቦቲክ ቤንዲንግ ሴሎች
የሮቦቲክ ማጠፊያ ሴሎች ጉልህ የሆነ ዝላይን ያመለክታሉ የሉህ ብረት ማምረቻ. የፕሬስ ብሬክስን ከሮቦቲክ ክንዶች ጋር ያዋህዳሉ። ይህ ሙሉ በሙሉ አውቶማቲክ የሆነ ስርዓት ይፈጥራል። እነዚህ ሴሎች ከፍተኛ ትክክለኛነት፣ ወጥነት እና ቅልጥፍናን ይሰጣሉ። ተደጋጋሚ ስራዎችን በማያወላውል ትክክለኛነት ያከናውናሉ። ይህ የሰውን ስህተት ይቀንሳል እና አጠቃላይ የምርት ጥራትን ያሻሽላል።
የሮቦቲክ ማጠፊያ ሴሎችን መተግበር ብዙውን ጊዜ አዎንታዊ የኢንቨስትመንት ተመላሽ (ROI) ያስገኛል። ብዙ ኩባንያዎች ይህንን ተመላሽ ከ18 እስከ 36 ወራት ውስጥ ያያሉ። እነዚህ ስርዓቶች የመጀመሪያ ማለፊያ ምርትን በእጅጉ ያሻሽላሉ። ይህ ከ5% እስከ 15% ሊደርስ ይችላል። እንዲሁም ውጤታማ አቅምን ከ30% እስከ 50% ያሳድጋሉ።
| ሜትሪክ | እሴት |
|---|---|
| አዎንታዊ የ ROI የጊዜ መስመር | ከ18-36 ወራት |
| የመጀመሪያ ማለፊያ ውጤት ማሻሻያዎች | 5-15% |
| ውጤታማ የአቅም ማሻሻያ | ከ30-50% |
ከገንዘብ ተመላሾች በተጨማሪ፣ እነዚህ ሴሎች በርካታ የአሠራር ጥቅሞችን ይሰጣሉ፡
- የተቀነሰ የመሪነት ጊዜ፦ ኩባንያዎች ትርፋማ እና ፈጣን የለውጥ ፕሮጀክቶችን እንዲያገኙ ያስችላቸዋል። ይህም የአቅርቦት ሰንሰለታቸውን አቋም ያጠናክራል።
- የተስፋፉ ችሎታዎችየሮቦቲክ ሴሎች ትርፋማ ለሆኑ የበረራ፣ የሕክምና ወይም የሥነ ሕንፃ ኮንትራቶች በሮችን ይከፍታሉ። ውስብስብ ቅርጾችን ወይም ልዩ ቁሳቁሶችን በቀላሉ ይይዛሉ።
- የተሻሻለ የስራ ቦታ ደህንነት እና ኤርጎኖሚክስ፦ የማጠፍ ስራዎችን በራስ-ሰር ማጠናቀቅ የሰራተኛ ዝውውርን ይቀንሳል እና ሞራልን ይጨምራል። ይህም የቅጥር እና የስልጠና ወጪዎችን ይቀንሳል።
ትላልቅ አምራቾች ብዙውን ጊዜ ከፍተኛ የረጅም ጊዜ ጥቅሞችን ያገኛሉ። ለትላልቅ አምራቾች የ3 ዓመት ROI ከ200% ሊበልጥ ይችላል። ከፍተኛ መጠን ያላቸው አምራቾች የ3 ዓመት ROI 220% ሪፖርት ያደርጋሉ። እነዚህ ስርዓቶች የውጤት መጠንን እስከ 300% በከፍተኛ ሁኔታ ይጨምራሉ። የክህሎት ኦፕሬተሮችን ፍላጎት በ60% ሊቀንሱ ይችላሉ።
| ሜትሪክ | እሴት |
|---|---|
| ለትላልቅ አምራቾች የ3-ዓመት ROI | ከ200% በላይ |
| ለከፍተኛ መጠን ላላቸው አምራቾች የ3-ዓመት ROI | 220% |
| የመተላለፊያ ጭማሪ | 300% |
| የተካኑ ኦፕሬተሮች ቅነሳ | 60% |
የሮቦቲክ ማጠፊያ ሴሎች የማኑፋክቸሪንግ ሂደቶችን ይለውጣሉ። አነስተኛ የሰው ኃይል ጣልቃ ገብነት ሳይኖራቸው ወጥነት ያላቸው እና ከፍተኛ ጥራት ያላቸውን ክፍሎች ያቀርባሉ። ይህም ለዘመናዊ የማምረቻ ሱቆች ጠቃሚ ሀብት ያደርጋቸዋል።
የቁሳቁስ ግምት እና ለሉህ ብረት መታጠፍ ዝግጅት
የእህል አቅጣጫ ተጽዕኖ
የቁሳቁስ ባህሪያት በከፍተኛ ሁኔታ ተጽዕኖ ያሳድራሉ የሉህ ብረት መታጠፍ ውጤቶች። የእህል አቅጣጫ፣ የመንከባለል ሂደቱ ውጤት፣ የአኒሶትሮፒክ ባህሪያትን ይፈጥራል። ጥንካሬ፣ የመተጣጠፍ ችሎታ እና የቅርጽ ችሎታ እንደ ኃይል አቅጣጫ ይለያያል። የተሳሳተ አቀማመጥ እንደ ስንጥቆች እና ያልተስተካከለ የመለጠጥ ጉድለቶችን ሊያስከትል ይችላል። ጥንካሬ በእህል በኩል ከፍ ያለ ሲሆን የመተጣጠፍ ችሎታ ግን ዝቅተኛ ነው። ስፕሪንግባክ እንዲሁ እህሎች በአሰላለፋቸው ላይ በመመስረት በተለየ መንገድ መበላሸትን ስለሚቋቋሙ ይጎዳል። በአውቶሞቲቭ ፓነሎች ውስጥ ላሉ የአሉሚኒየም ቅይጥዎች፣ የመንከባለል አቅጣጫው ከፍተኛ የመተጣጠፍ ጥንካሬን ይሰጣል ነገር ግን ዝቅተኛ የመተጣጠፍ ችሎታን ይሰጣል። ይህ በሚታተምበት ጊዜ ግምት ውስጥ ካልገባ ስንጥቅ ሊያስከትል ይችላል። በጥልቅ በተሳሉ አውቶሞቲቭ ፌንደሮች ውስጥ፣ ባዶውን ከዋናው የውጥረት አቅጣጫ ጋር ትይዩ በሆነው እህል ማዞር ከመጠን በላይ መዘርጋትን ሊቋቋም ይችላል፣ ይህም እንባዎችን ይከላከላል። ባዶውን በ45 ወይም 90 ዲግሪ ማዞር የተሻጋሪ የመተጣጠፍ ችሎታን በመጠቀም የቅርጽ ችሎታን ሊያሻሽል ይችላል። በሁለት-ደረጃ ብረቶች ላይ የተደረጉ ጥናቶች እንደሚያሳዩት እህሉን በ45 ዲግሪ አንግል ከዋናው የውጥረት አቅጣጫ ጋር ማመሳሰል ውስብስብ በሆኑ ጂኦሜትሪዎች ውስጥ ስንጥቅን እስከ 20% ሊቀንስ ይችላል። ለቀላል መታጠፊያዎች፣ የመታጠፊያ መስመሩን ከእህሉ ጋር ቀጥ ብሎ ማመጣጠን ብዙውን ጊዜ በተሻጋሪ አቅጣጫ የመተጣጠፍ ችሎታ ምክንያት የመሰነጠቅ አደጋዎችን ይቀንሳል።
ለመቅረጽ የቁሳቁስ ምርጫ
ትክክለኛውን ቁሳቁስ መምረጥ የተወሰኑ የመጠምዘዣ ራዲሶችን እና የጥንካሬ መስፈርቶችን ለማሳካት ወሳኝ ነው። 6061 አልሙኒየምንፁህ ቅርጽ ለማግኘት ቢያንስ የቁሳቁስ ውፍረት (1-2T) 1-2 እጥፍ የማጠፍ ራዲየስ ይመከራል። ለ304 አይዝጌ ብረት፣ በስራ ማጠንከሪያ ባህሪያቱ ምክንያት የቁሳቁስ ውፍረት (2-3T) 2-3 እጥፍ የማጠፍ ራዲየስ ያስፈልጋል። ይህ ስንጥቅን ይከላከላል። አጠቃላይ የሉህ ብረት ክፍሎች ብዙውን ጊዜ እንደ ቁሳቁሱ ውፍረት ከ0.5T እስከ 4T መካከል የማጠፍ ራዲየስ ያስፈልጋቸዋል። ዝቅተኛውን ደህንነቱ የተጠበቀ የማጠፍ ራዲየስ (R) ለማስላት እና ስንጥቅን ለመከላከል፣ ቀመር R = K × T ይጠቀሙ። እዚህ፣ T የቁሳቁስ ውፍረት ሲሆን K ደግሞ K-ፋክተር ነው። የሚመከሩ K-ፋክተሮች ለ6061 አሉሚኒየም 0.45፣ ለ304 አይዝጌ ብረት 0.50 እና ለመለስተኛ ብረት 0.33 ናቸው። የምርት ውድቀቶችን ለመከላከል ከቲዎሬቲካል ዝቅተኛው 2 እጥፍ የደህንነት ሁኔታ ይተግብሩ። በምርት አካባቢዎች ውስጥ ለአሉሚኒየም 1.5-2T እና ለአይዝጌ ብረት 3-4T ይጠቀሙ። ይህ ለልዩነቶች እና ለመሳሪያዎች መበላሸት ተጠያቂ ነው። ትላልቅ የማጠፍ ራዲሶች ውጥረትን በቁሳቁሱ ላይ በእኩል በማሰራጨት ለተሻሻለ የድካም መቋቋም አስተዋጽኦ ያደርጋሉ። በተቃራኒው፣ ጥብቅ ራዲየስ የጭንቀት ክምችት ይፈጥራል። እነዚህ በተለይ በዑደት ጭነት ወይም በሙቀት ዑደት ሁኔታዎች ውስጥ ስንጥቅ እንዲፈጠር ሊያደርጉ ይችላሉ። ይህ የክፍሉን አጠቃላይ ጥንካሬ እና ዘላቂነት ይነካል።
| ቁሳቁስ | ውፍረት (T ≤ 6 ሚሜ) | ውፍረት (6–12 ሚሜ) | ውፍረት (12–25 ሚሜ) |
|---|---|---|---|
| የአሉሚኒየም ቅይጥ | 1 × ቲ | 1.5 × ቲ | 2–3 × ቲ |
| ዝቅተኛ የካርቦን ብረት | 0.8 × ቲ | 1.2 × ቲ | 1.5–2.5 × ቲ |
| አይዝጌ ብረት | 2 × ቲ | 2.5 × ቲ | 3–4 × ቲ |
የወለል አጨራረስ እና ሽፋኖች
የወለል አጨራረስ እና ሽፋኖች የሉህ ብረት መታጠፊያ ቴክኒኮች ስኬት ላይ ወሳኝ ሚና ይጫወታሉ። በማጠምዘዝ ሂደት ወቅት ግጭትን እና ሊከሰት የሚችል ጉዳትን ይነካሉ። የወለል ማጠናቀቂያ ሂደቶች እና ሽፋኖች የክፍሎችን የጭነት አቅም ለመጨመር እና እንደ መቧጨር እና ማይክሮፒቲንግ ያሉ ጉዳቶችን ለመከላከል ወሳኝ ናቸው። የተመቻቹ የሽፋን ሂደቶች በጥርስ ሥር መታጠፊያ ጥንካሬ ላይ አሉታዊ ተፅእኖዎችን መከላከል ይችላሉ። የፑልሰርተር ሙከራዎች ይህንን ያረጋግጣሉ። የወለል ማጠናቀቂያ ሂደቶችን ከWC/C ሽፋኖች ጋር ማጣመር የፒቲንግ ጭነት አቅምን ሊጨምር ይችላል። ውጤታማነቱ የሚወሰነው በሽፋን ስትራቴጂ ላይ ነው። ለምሳሌ፣ ፒኒዮንን ከሁለቱም ጊርስ ጋር ብቻ መሸፈን። የኢሶትሮፒክ ሱፐርፊኒየሞች ዝቅተኛ ሸካራነት፣ በፒኒዮን ላይ ካለው ሽፋን ጋር ሲጣመር፣ ያልተሸፈነውን ጎን ሰፊ መልበስን ለማስወገድ ይረዳል። ይህ የፒቲንግ ጭነት አቅምን ይጨምራል። እንደ የተለያዩ የቲታኒየም ናይትሬድ እና ቲታኒየም ያሉ የመሳሪያ ሽፋኖች በተቃራኒ ናሙናዎች ላይ የሚተገበሩ፣ ከደረቅ ግጭት ሁኔታዎች ጋር ሲነፃፀር በጠቅላላው የግጭት ሙከራ ወቅት የበለጠ የተረጋጋ የግጭት ቅንጅት ይሰጣሉ። በኤሌክትሮን ምት የሚበራ የቆጣሪ ናሙና ናሙና በናሙና ማራዘሚያ ወቅት የግጭት ቅንጅት ከፍተኛውን መረጋጋት አሳይቷል። ባልተሸፈነው የቆጣሪ ናሙና በግጭት ወቅት በእውቂያ ዞን ውስጥ ከፍተኛው የሙቀት መጠን ታይቷል። ይህ ማለት ሽፋኖች የሙቀት ማመንጨትን ሊቀንሱ ይችላሉ ማለት ነው.
የቅድመ-ሂደት ደረጃዎች
ውጤታማ የቅድመ-ማቀነባበሪያ እርምጃዎች ለስኬታማ የሉህ ብረት መታጠፍ ወሳኝ ናቸው። እነዚህ እርምጃዎች ቁሳቁሱን ለመቅረጽ ያዘጋጃሉ። ጉድለቶችን ይከላከላሉ እና ከፍተኛ ጥራት ያላቸውን ውጤቶች ያረጋግጣሉ። አምራቾች ብዙውን ጊዜ በጥልቀት በማጽዳት ይጀምራሉ። ይህ ዘይቶችን፣ ቆሻሻዎችን እና ሌሎች ብክለቶችን ከሉህ ብረት ወለል ያስወግዳል። ብክለቶች በማጠፍ ጊዜ የገጽታ ጉድለቶችን ወይም የመሳሪያ መበላሸትን ሊያስከትሉ ይችላሉ። እንዲሁም በቀጣይ የማጠናቀቂያ ሂደቶች ላይ ጣልቃ ይገባሉ።
ማጽጃ ሌላ ወሳኝ የቅድመ-ሂደት እርምጃ ነው። እንደ ሌዘር መቁረጥ ወይም ቡጢ መቁረጫ ያሉ የመቁረጥ ስራዎችን የሚቀሩትን ሹል ጠርዞችን ወይም ቡርዎችን ያስወግዳል። ቡርዎች በርካታ ችግሮችን ሊያስከትሉ ይችላሉ። መሳሪያዎችን መቧጨር ይችላሉ፣ ይህም ያለጊዜው መልበስ ያስከትላል። ቡርቶች በቁሳቁሱ ውስጥ የጭንቀት ክምችት ይፈጥራሉ። ይህ በማጠፍ ጊዜ የመሰነጠቅ አደጋን ይጨምራል። ቡርዎችን ማስወገድ ለስላሳ እና ደህንነቱ የተጠበቀ የማጠፍ ሂደትን ያረጋግጣል። እንዲሁም የመጨረሻውን ክፍል ውበት እና ተግባራዊ ጥራት ያሻሽላል።
አንዳንድ ጊዜ ቁሱ ከመታጠፊያው በፊት ወይም በኋላ የተለየ የሙቀት ሕክምና ይፈልጋል። እነዚህ ሕክምናዎች ውስጣዊ ጭንቀቶችን ያስተዳድራሉ። ማቃጠል ብዙውን ጊዜ ከታጠፈ በኋላ የሚደረግ ሕክምና ቢሆንም፣ በሚፈጠርበት ጊዜ የሚፈጠሩትን ቀሪ ጭንቀቶች በቀጥታ ይፈታል። ይህ የክፍሉን አፈፃፀም ያሻሽላል። እንዲሁም ከታከሙ ክፍሎች ጋር ሲነጻጸር እስከ 30% የሚደርስ የድካም መቋቋምን ይጨምራል። ፋርማሰሪዎች እንደ 5052/6061 ላሉ የአሉሚኒየም ቅይጥ ቀላል ማቃጠልን ይጠቀማሉ። ለከፍተኛ ጥንካሬ ላላቸው ብረቶች የጭንቀት እፎይታ የሙቀት ሕክምናን ይተገብራሉ። እነዚህ ሕክምናዎች ቁሱ ከታጠፈበት ሂደት በኋላ ያለውን ታማኝነት እና የሚፈለጉትን ባህሪያት እንዲጠብቅ ያረጋግጣሉ። ትክክለኛ ቅድመ-ማቀነባበር አደጋዎችን ይቀንሳል እና የማጠፍ ስራውን ያመቻቻል። ለመጨረሻው ምርት ዘላቂነት እና አስተማማኝነት ከፍተኛ አስተዋጽኦ ያደርጋል።
የተለመዱ ውስብስብ የሉህ ብረት መታጠፍ ችግሮችን ማሸነፍ
ፋርማሰሪያዎች ብዙውን ጊዜ ውስብስብ በሆነ የቆርቆሮ ብረት መታጠፍ ወቅት በርካታ ተግዳሮቶች ያጋጥሟቸዋል። እነዚህ ችግሮች የክፍል ጥራትን ሊያበላሹ እና የምርት ወጪዎችን ሊጨምሩ ይችላሉ። ውጤታማ ስልቶችን መረዳት እና ተግባራዊ ማድረግ እነዚህን የተለመዱ ችግሮች ለማሸነፍ ይረዳል።
ስፕሪንግባክን ማቃለል
ስፕሪንግባክ የሚከሰተው የታጠፈ የሉህ ብረት ክፍል የታጠፈ ኃይል ከተለቀቀ በኋላ በከፊል ወደ መጀመሪያው ቅርፁ ሲመለስ ነው። ይህ የሚሆነው ቁሱ የተወሰነ የመለጠጥ ማህደረ ትውስታን ስለሚይዝ ነው። አምራቾች በተለያዩ ቁሳቁሶች ላይ ስፕሪንግባክን ለመቀነስ በርካታ ውጤታማ የሉህ ብረት መታጠፊያ ዘዴዎችን ይጠቀማሉ።
አንድ የተለመደ አቀራረብ የሚከተሉትን ያጠቃልላል ከመጠን በላይ መታጠፍ. አምራቹ ሆን ብሎ ክፍሉን ወደ ይበልጥ አጣዳፊ አንግል ያጠፍጠዋል። ቁሱ ወደሚፈለገው የመጨረሻ ልኬት እንዲመለስ ይጠብቃሉ። ይህ ዘዴ ቀላል ነው ነገር ግን ፍጹም ለማድረግ ብዙ ጊዜ ሰፊ ሙከራ እና ስህተት ይፈልጋል። ሌላ ዘዴ፣ ማጣመር ወይም ማጣበቅ, በታጠፈ ራዲየስ ላይ ከፍተኛ የመጭመቂያ ግፊት ይተገብራል። ይህ ቁሳቁስን በፕላስቲክ መልኩ ያበላሸዋል፣ ውስጣዊ ጭንቀቶችን ይቀንሳል እና የፀደይ መልሶ ማቋቋምን ይቀንሳል። ሆኖም፣ ኮይን ማድረግ ቁሳቁሱን ሊያሳጥር እና ከፍተኛ ቶን ያላቸው ፕሬሶችን ይፈልጋል።
የላቁ ዘዴዎች የሚከተሉትን ያካትታሉ ሆት ስታምፕንግ (የፕሬስ ማጠናከሪያ)ይህ ሂደት ባዶውን የብረት ክፍል እስከ 900°ሴ ድረስ ያሞቀዋል። ከዚያም ፋብሪከሮች ይቀርጹትና በዳይሱ ውስጥ በፍጥነት ያጠፋዋል። ይህም ማይክሮስትራክቸሩን ወደ ጠንካራ ማርቴንሳይት ይለውጠዋል። ውጤቱም ማለት ይቻላል ዜሮ ስፕሪንግባክ እና እጅግ በጣም ከፍተኛ ጥንካሬ ነው፣ በተለይም ለተወሳሰቡ የላቀ ከፍተኛ ጥንካሬ ያለው ብረት (AHSS) ክፍሎች።
የዳቦ ዲዛይን እንዲሁ ወሳኝ ሚና ይጫወታል። የዲ ዲዛይን ካሳ የቅርጽ ሂደቱን ለማስመሰል የፊንታይት ኤለመንት ትንተና (FEA) ይጠቀማል። ይህ የጸደይ መልሶ ማግኛን ይተነብያል። ከዚያም መሐንዲሶች የተካካሰ የመሳሪያ ፊት ለመፍጠር የዳይ CAD ጂኦሜትሪውን ያሻሽላሉ። ክፍሉ ወደ 'ትክክል ያልሆነ' ቅርፅ ይለወጣል፣ ከዚያም ወደ ትክክለኛው ጂኦሜትሪ ይመለሳል። በማስመሰል ወቅት በሂደት መለኪያዎች ላይ ማሻሻያዎችም ይረዳሉ። ባዶ መያዣ ኃይልን ማመቻቸት (BHF) ወጥ የሆነ የቁሳቁስ ፍሰትን ያረጋግጣል። የመሳሪያ እንቅስቃሴን እና የመቆየት ጊዜን መቆጣጠር የጭንቀት ዘና ለማለት ያስችላል። ትክክለኛ የዶቃ ዲዛይን መታጠፍ እና አለመገጣጠም ሚዛን ይሰጣል። ትክክለኛ ባዶ ጂኦሜትሪ ከመጠን በላይ መበላሸትን ያስወግዳል።
ሌሎች ውጤታማ ስትራቴጂዎች የሚከተሉትን ያካትታሉ:
- ክፍት የግድግዳ ማዕዘኖች፦ ይህ በዲ ራዲየስ ላይ የብረት ፍሰትን ይቀንሳል። የማዕዘን ለውጥን እና የጎን ግድግዳ መጠቅለልን ይቀንሳል።
- በፕላን ውስጥ ውጥረትን መተግበር፦ የስታክ-ዶቃዎችን፣ የተዳቀለ ዶቃዎችን ወይም አክቲቭ ማጣበቂያ ኃይልን በመጠቀም ከተፈጠሩ በኋላ በጎን ግድግዳዎች ላይ ውጥረትን ይተገብራል። ይህ የጸደይ መልሶ መመለሻን ይቀንሳል። ከፍተኛ ጥንካሬ ያላቸው ብረቶች የመቆለፊያ ዶቃዎችን ሊፈልጉ ይችላሉ።
- ጂኦሜትሪክ ስቲፈነሮችዳርትስን፣ ዶቃዎችን እና ፍላንጅዎችን ማካተት የመለጠጥ ውጥረቶችን ይቆልፋል። ይህ የስፕሪንግባክን ይከላከላል። ቀጣይ ክዋኔዎች እነዚህን ጭንቀቶች ሊያስታግሱ ይችላሉ።
- ጠንካራ ስርዓት እና የሂደት ዲዛይን፦ የክፍሉን እና የመሳሪያውን ዲዛይን ማድረግ በቁሳቁስ፣ በመለኪያ፣ በመሳሪያዎች እና በቅርጽ ሂደቶች ላይ ለሚከሰቱ ልዩነቶች ስሜታዊነትን ይቀንሳል። ይህ ማካካሻ ብቻ ሳይሆን ውጤቶችን በመቀነስ ላይ ያተኩራል።
- የማስመሰል ፕሮግራሞችን መፍጠር፦ እነዚህ ፕሮግራሞች የጸደይ ወቅት አዝማሚያዎችን እና የተቃውሞ እርምጃዎችን ይተነብያሉ። ሙሉ ትክክለኛነት ሁልጊዜ ባይሳካም እንኳ ሙሉ የቁሳቁስ ባህሪ እና ተገቢ ሞዴሎችን በመጠቀም በተለይ ጠቃሚ ናቸው።
- ጥብቅ ማጽጃዎች እና አነስተኛ የጡጫ ራዲዎች፦ እነዚህ የማዕዘን ለውጥን እና የጎን ግድግዳ መጠቅለልን ይቀንሳሉ። ሆኖም ግን፣ ለAHSS ደረጃዎች፣ ስለታም ራዲየስ (ከ 3T በታች ለ 590 MPa የመሸከም ጥንካሬ ወይም ለመሳል ዶቃዎች 5T) የመቁረጥ ስብራት እና ከመጠን በላይ ቀጭንነትን ሊያባብሱ ይችላሉ።
- ከፍተኛ የድራውቤድ መከላከያ ኃይሎች: እነዚህም የማዕዘን ለውጥን እና የጎን ግድግዳ መጠቅለልን ይቀንሳሉ።
- የማይፈለግ መታጠፍ እና አለመታጠፍን መቀነስ፦ የዳይስ ክሊራንስን እንደ ቅርፅ እና የፕሬስ አቅም በጥብቅ መያዝ የስራ ጥንካሬን እና የጸደይ ወቅት መጨመርን ይከላከላል።
- የቁሳቁስ ምርጫ፦ ዝቅተኛ የመለጠጥ ችሎታ ያላቸውን ቁሳቁሶች መምረጥ የፀደይ መልሶ ማቋቋምን ይቀንሳል። አንድ የጉዳይ ጥናት ይህንን በእጅጉ የተሻሻለ የልኬት ትክክለኛነት አሳይቷል።
- የዲዛይን ግምት ውስጥ ማስገባትየዳይ ጂኦሜትሪን ማመቻቸት አነስተኛ የውስጥ ራዲየሶችን ያስወግዳል። ትላልቅ የመገናኛ ቦታዎችን ለተመጣጠነ ጭነት ስርጭት ያረጋግጣል። የእህል አቅጣጫን ግምት ውስጥ ማስገባት ከዲፎርሜሽን ጋር ለማዛመድ ይረዳል።
- የመሳሪያ ማሻሻያዎች፦ እንደ ጠንካራ ብረት ያሉ ከፍተኛ የመበላሸት መቋቋም ያላቸውን ተገቢ የዳይ ቁሳቁሶችን መጠቀም ይረዳል። በዳይ ውስጥ የማካካሻ ምንጮችን መተግበር የመለጠጥ መልሶ ማግኛን ይከላከላል። ልዩ ጂኦሜትሪ እና ከፍተኛ ትክክለኛነት ያላቸው መመሪያዎች እና ፓንች ያላቸው የማካካሻ ዲኖች ትክክለኛ የቁሳቁስ አሰላለፍን ያረጋግጣሉ።
- የሂደት ማስተካከያዎች: ቅድመ-መታጠፍን መጠቀም የመጀመሪያ ለውጥን ያስከትላል። የቅርጽ ግፊትን ማስተካከል ትክክለኛውን ሚዛን ያገኛል። በጣም ከፍተኛ ወይም በጣም ዝቅተኛ ግፊት የፀደይ መልሶ ማቋቋምን ሊጨምር ወይም ያልተሟላ ምስረታ ሊያስከትል ይችላል።
ለምሳሌ፣ በቢ-ፒላር ኢንተር የጉዳይ ጥናት፣ ከHSLA 340/440 ወደ DP 550/980 መሸጋገር የጎን ግድግዳ ዶቃዎችን እና ጂኦሜትሪን መጨመርን ያካትታል። ይህ የስፕሪንግባክን ውጤታማ በሆነ መንገድ ለመቆጣጠር የክፍል ጥንካሬን አሻሽሏል።
መሰንጠቅንና መቀደድን መከላከል
መሰንጠቅ እና መቀደድ በቆርቆሮ ብረት መታጠፍ ውስጥ ወሳኝ የሆኑ ውድቀቶችን ያመለክታሉ። ብዙውን ጊዜ የሚከሰቱት በቁሳቁስ ገደቦች ወይም ተገቢ ባልሆነ የማጠፍ መለኪያዎች ነው። እነዚህን ምክንያቶች መረዳት እንደዚህ አይነት ጉድለቶችን ለመከላከል ይረዳል።
የቁሳቁስ ባህሪያት የመበጥበጥ አደጋን በእጅጉ ይጎዳሉ። የምርት ጥንካሬ እና ማራዘም ቁልፍ አመልካቾች ናቸው። ደካማ የማራዘም ችሎታ ዝቅተኛ የፕላስቲክ መበላሸት አቅም ያሳያል። ይህ የመሸከም ውጥረት ከቁሱ ገደብ በላይ ሲሆን ወደ ስንጥቅ ይመራል። በቂ ያልሆነ የመተጣጠፍ ችሎታ ያላቸው ቁሳቁሶች በሚታጠፉበት ጊዜ በቂ መዘርጋት አይችሉም።
የ የማጠፍ አቅጣጫ ከቁሳቁሱ የፋይበር አቅጣጫ አንፃርም አስፈላጊ ነው። ከፋይበር አቅጣጫ ጋር የተጣጣሙ የማጠፍ መስመሮች ውጥረትን ሊያመለክቱ ይችላሉ። ይህ የመሰነጠቅ እድልን ይጨምራል። ልምድ ያላቸው ቴክኒሻኖች የማጠፊያ መስመሩን ከፋይበር አቅጣጫ ጋር ትይዩ ለማድረግ ቅንብሩን ያስተካክላሉ። ይህ ጭንቀትን የበለጠ በእኩል ያሰራጫል።
የሂደት መለኪያዎችም ለመስበር አስተዋጽኦ ያደርጋሉ። ከመጠን በላይ ጠባብ ዝቅተኛ ዳይ የቪ-ግሩቭ ስፋት ትንሽ የውስጥ ራዲየስ ያስከትላል። ይህ የውጪውን የቁስ ንብርብር ከመጠን በላይ ይዘረጋል እና ያቃልላል፣ ይህም መቀደድን ያስከትላል። የታጠፈ ራዲየስ የሉህ ውፍረት እና የV-groove ስፋት በትክክል መዛመድ አለበት። ይህ ከመጠን በላይ መዘርጋትን ይከላከላል እና ስንጥቅን ይቀንሳል። አምራቾች የታጠፈው ራዲየስ ለቁሱ ተለዋዋጭነት በጣም ጥብቅ አለመሆኑን ማረጋገጥ አለባቸው።
የተዛባ አያያዝ
በተለይም ትላልቅ ወይም ቀጭን በሆኑት የቆርቆሮ ክፍሎች ላይ የሚፈጠር መዛባት የልኬት ትክክለኛነትን እና መዋቅራዊ ታማኝነትን ሊያበላሽ ይችላል። ውጤታማ ስልቶች ይህንን ችግር ለመፍታት ይረዳሉ።
የቁሳቁስ ምርጫ እና የጭንቀት እፎይታ መሠረታዊ ናቸው። አምራቾች እንደ አንዳንድ መለስተኛ ብረቶች ወይም አሉሚኒየም ያሉ በግፊት ስር ቅርጻቸውን በተሻለ ሁኔታ የሚጠብቁ ቁሳቁሶችን ይመርጣሉ። እንዲሁም እንደ ማኒሊንግ ያሉ የጭንቀት እፎይታ ዘዴዎችን ይጠቀማሉ። ይህ ባልተመጣጠነ የጭንቀት ስርጭት ምክንያት የሚመጣን መዛባቶችን ይከላከላል።
ለትክክለኛው የማጠፍ ራዲየስ ዲዛይን ማድረግ ወሳኝ ነው። የውስጠኛው የታጠፈ ራዲየስ ቢያንስ ከ1 እስከ 1.5 እጥፍ የቁሳቁስ ውፍረት መሆን አለበት። ይህ ስንጥቅ ወይም ከመጠን በላይ የጸደይ ወቅትን ይከላከላል። ተጨማሪ ዳይክቲቭል ቁሳቁሶች አነስተኛ ራዲየስ እንዲኖራቸው ሊፈቅዱ ይችላሉ።
የመታጠፊያ ቅደም ተከተልን ማመቻቸት የክፍሉን ታማኝነት ለመጠበቅ ይረዳል። አምራቾች ከውጭ በኩል ወደ ውስጥ ወይም ከትንሽ እስከ በጣም ውስብስብ የሆኑ መታጠፊያዎች ይታጠባሉ። ይህ ጭንቀቶችን በእኩል ያሰራጫል፣ ይህም መዛባትን ይከላከላል።
አምራቹ የግድ መሆን አለበት የቁሳቁስ መስፋፋት እና መቀነስን ግምት ውስጥ ማስገባትእንደ አሉሚኒየም ያሉ ቁሳቁሶች ከፍተኛ የሙቀት መስፋፋት አላቸው። ለሙቀትና ለግፊት ምላሽ ይሰጣሉ። ዲዛይኖች መስፋፋትን መፍቀድ ወይም መበላሸትን ለመከላከል የማቀዝቀዣ ጊዜዎችን ግምት ውስጥ ማስገባት አለባቸው።
ለፀደይ መልሶ ማቋቋሚያ መቻቻልን ጨምሮ በዲዛይኑ ውስጥ የመጨረሻው ክፍል ዝርዝር ሁኔታዎችን እንደሚያሟላ ያረጋግጣል። አምራቾች የፀደይ መልሶ ማቋቋሚያ ክፍያን ለማካካስ የቤንድ አበል ወይም ተቀናሾችን ያካትታሉ።
በመጨረሻም፣ የድጋፍ ባህሪያትን ማከል በማጠፍ ጊዜ ቁሳቁሱን ለመቆጣጠር ይረዳል። ታቦች ወይም ፍላንጎች ተጨማሪ የመያዣ ነጥቦችን ይሰጣሉ። ይህ በአግባቡ መቆለፍ እና መቆጣጠር ያስችላል፣ ይህም መጨማደድን ወይም መዛባትን ይቀንሳል።
ጥብቅ መቻቻልን ማሳካት
ውስብስብ በሆነ የሉህ ብረት መታጠፍ ስራዎች ውስጥ ጥብቅ መቻቻልን ማሳካት በዲዛይን፣ በመሳሪያዎች እና በሂደት ቁጥጥር ዙሪያ ለዝርዝር ነገሮች ጥንቃቄ የተሞላበት ትኩረት ይጠይቃል። አምራቾች ክፍሎቹ ትክክለኛ ዝርዝሮችን ማሟላታቸውን ለማረጋገጥ ምርጥ ልምዶችን መተግበር አለባቸው። ይህ ትክክለኛነት ውስብስብ ክፍሎችን ተግባራዊነት እና መገጣጠም ወሳኝ ነው።
የዲዛይን ግምት ውስጥ ማስገባት ጥብቅ መቻቻልን ለማሳካት መሰረት ይጥላል። መሐንዲሶች ውስብስብ ባህሪያትን በማቃለል የክፍል ጂኦሜትሪን ያሻሽላሉ። ይህ ልዩነቶችን ይቀንሳል እና ማኑፋክቸሪንግን የበለጠ ቀልጣፋ ያደርገዋል። ጥብቅ መቻቻልን በቀጥታ ያስችላል። በቂ የታጠፈ ራዲየስ ማካተት የቁሳቁስ ስንጥቅን ይከላከላል። እንዲሁም የልኬት ትክክለኛነትን ያሻሽላል እና መዋቅራዊ ታማኝነትን ያረጋግጣል። ዲዛይነሮች ቀዳዳዎችን እና ጠርዞችን በስትራቴጂካዊ መንገድ ያስቀምጣሉ። ይህ ቀዳዳዎችን በአግባቡ ያስቀምጣል እና ዝቅተኛውን የጠርዝ ርቀት ይጠብቃል። የቁሳቁስ መዛባትን ያስወግዳል እና ወጥ የሆነ ጥራት ያረጋግጣል። በኢንጂነሮች፣ በጥራት ቁጥጥር እና በፋብሪከኞች መካከል ቀደምት ትብብር የማምረቻ ገደቦችን ለመረዳት ይረዳል። ይህ መዘግየቶችን ይከላከላል። ፋብሪከሮች ከተግባሩ ጋር ያለውን መቻቻል ያዛምዳሉ። ጥብቅ መቻቻልን ተግባራዊነትን ለሚነኩ ወሳኝ ባህሪያት ብቻ ይተገብራሉ። ይህ አስፈላጊ ላልሆኑ አካባቢዎች ልቅ መቻቻልን ያስችላል።
የመሳሪያ ትክክለኛነት እኩል ወሳኝ ሚና ይጫወታል። አምራቾች ለመሳሪያዎች ዘላቂ እና ለመልበስ የሚቋቋሙ ቁሳቁሶችን ኢንቨስት ያደርጋሉ። ይህ በምርት ሂደቶች ውስጥ ወጥ የሆነ ትክክለኛነትን ያረጋግጣል። መደበኛ የመሳሪያ ጥገና እና መለኪያ ያካሂዳሉ። ይህ መሳሪያዎችን በመቻቻል ውስጥ ያቆያል፣ ጉድለቶችን ይቀንሳል እና ቅልጥፍናን ይጠብቃል። የላቁ የማኑፋክቸሪንግ ቴክኒኮችን መጠቀም ትክክለኛነትን በእጅጉ ያሻሽላል። እንደ CNC ማሽነሪ፣ ትክክለኛነት መፍጨት እና የሽቦ ኤሌክትሪክ ፍሳሽ ማሽነሪ (WEDM) ያሉ ቴክኖሎጂዎች የበለጠ ጥብቅ መቻቻልን ያስገኛሉ።
ውጤታማ የሂደት ቁጥጥር እና ክትትል በምርት ጊዜ ሁሉ ትክክለኛነትን ለመጠበቅ አስፈላጊ ናቸው። ፋርማሰሪዎች በእውነተኛ ጊዜ የጥራት ፍተሻዎችን ይተገብራሉ። በምርት ጊዜ የክፍሎችን ልኬቶች ያለማቋረጥ ይከታተላሉ። ይህ ፈጣን የማስተካከያ እርምጃዎችን ያስችላል። ፍርስራሹን ይቀንሳል እና ከፍተኛ ጥራት ያላቸውን ደረጃዎች ያረጋግጣል። የስታቲስቲክስ ሂደት ቁጥጥር (SPC) መጠቀም የማኑፋክቸሪንግ ሂደት ልዩነቶችን ለመተንተን ይረዳል። ልዩነቶችን ይለያል እና ችግሮችን በንቃት ይፈታል። ይህ መረጋጋትን ይጠብቃል እና ጉድለቶችን ይቀንሳል። ለኦፕሬተሮች ቀጣይነት ያለው ስልጠና መስጠት አስፈላጊ ክህሎቶችን ያስታጥቃቸዋል። ኦፕሬተሮች ምርጥ ልምዶችን እና የትክክለኛነት ዘዴዎችን ይማራሉ። ይህ የመሳሪያዎች እና የዲዛይን ውስብስብነት እየጨመረ ሲሄድ ጥብቅ መቻቻልን እንዲጠብቁ ይረዳቸዋል። በተጨማሪም፣ ፋርማሰሮች ህትመቱን ለማንቀሳቀስ ሞዴሉን ይጠቀማሉ። የCAD ሞዴሉ ወቅታዊ መሆኑን እና ሁሉንም የዲዛይን ለውጦች ያንፀባርቃል። ህትመቱ በቀጥታ ከተዘመነው ሞዴል የሚመነጭ ነው። ይህ ልዩነቶችን ያስወግዳል እና ትክክለኛነትን ያረጋግጣል።
እነዚህን ሁሉን አቀፍ ስልቶች በማዋሃድ፣ አምራቾች ለዛሬው በጣም አስቸጋሪ ለሆኑ የሉህ ብረት አፕሊኬሽኖች የሚያስፈልገውን ጥብቅ መቻቻል በተከታታይ ያሳካሉ።
ውስብስብ የሉህ ብረት መታጠፍ ውስጥ የማኑፋክቸሪቲ ዲዛይን (DFM)
ለማምረቻነት ዲዛይን (DFM) የሉህ ብረት ክፍሎች ቀላል እና ቀላል መሆናቸውን ያረጋግጣል ለማምረት ወጪ ቆጣቢ. በዲዛይን ደረጃ መጀመሪያ ላይ የዲኤፍኤም መርሆዎችን መተግበር ውድ የሆኑ ስህተቶችን ይከላከላል እና በኋላ ላይ እንደገና ይሰራል። ይህ አካሄድ አጠቃላይ የማምረቻ ሂደቱን ያመቻቻል።
የዲዛይን ቅድመ ግምት
ዲዛይነሮች የቁሳቁስ ባህሪያትን ከዲዛይን ውበት እና ተግባራዊነት ጋር ለማጣጣም ከአምራቾች ጋር ቀደም ብለው መተባበር አለባቸው። ይህ ትብብር ለስኬታማ ውጤቶች ወሳኝ ነው። በማጠፍ ራዲየስ እና በቁሳቁስ ውፍረት መካከል ያለውን መስተጋብር ግምት ውስጥ ያስገባሉ። ይህ በተለይ ወፍራም ብረትን ወደ ጠባብ ኩርባዎች ሲያጣምሙ ስንጥቆችን እና ጉድለቶችን ይከላከላል። ለማሰሪያ፣ ለአየር ማናፈሻ እና ለመሳሪያዎች ቀዳዳዎችን በስትራቴጂካዊ መንገድ ማስቀመጥ መዋቅራዊ ታማኝነትን እና የማምረቻ ማመቻቸትን ያረጋግጣል። ከአምራቾች ጋር በመተባበር ተጨባጭ መቻቻልን ማቋቋም በምርት ውስጥ ትክክለኛነትን እና ተግባራዊነትን ይደግፋል። ዲዛይነሮችም ስለታም ማዕዘኖችን ያስወግዳሉ። የተጠጋጉ ማዕዘኖች የጭንቀት ክምችትን ይቀንሳሉ እና ለደህንነት ጥንቃቄ የተሞላበት የዲዛይን ምርጫ ናቸው። ክፍሎችን እንደ ሌዘር መቁረጥ፣ CNC ማሽነሪ፣ ማጠፍ እና መቅረጽ ካሉ የተወሰኑ የማኑፋክቸሪንግ ሂደቶች ጋር ማበጀት ውስብስብ ጂኦሜትሪዎችን፣ ከፍተኛ ትክክለኛነትን እና ፈጣን ምርትን ያስችላል።
የቤንድ እፎይታዎች እና ኖቶች
የመታጠፊያ እፎይታዎች እና ኖቶች ትናንሽ ቁርጥራጮች ወይም ክፍተቶች ሲሆኑ ዲዛይነሮች በቆርቆሮ ብረት ክፍሎች ውስጥ የተካተቱ ናቸው። ዋና ዓላማቸው በመታጠፊያ መስመሮች ላይ የጭንቀት ክምችትን መቀነስ ነው። ይህ የቁሳቁስ መበላሸት፣ መቀደድ እና ሌሎች ችግሮችን ይከላከላል። እንደ እንባ ጠብታ ቅርጽ ያላቸው የእንባ ጠብታ እፎይታ መቆራረጦች አቅጣጫዊ የጭንቀት እፎይታ ከለስላሳ ጠርዞች ጋር ያጣምራሉ። በተለይ ውስብስብ ለሆኑ መታጠፊያዎች ወይም በርካታ መታጠፊያዎች ሲገናኙ ውጤታማ ናቸው። የተቆራረጠው ጫፋቸው ቀስ በቀስ የጭንቀት መለቀቅን ያረጋግጣል። ይህም ጥንካሬ እና ዘላቂነት በሚያስፈልጋቸው ትክክለኛ ክፍሎች ላይ ጠቃሚ ያደርጋቸዋል።
ዲዛይነሮች ከመጠን በላይ መቁረጥን ማስወገድ አለባቸው። በጣም ጥልቅ ወይም ሰፊ የሆነ የእርዳታ ቁራጭ ክፍሉን ሊያዳክም ይችላል። ከመጠን በላይ ቁሳቁሶችን ሳያስወግዱ ጭንቀትን ለማስታገስ በቂ የእርዳታ ቁራጮችን መጠን ይለካሉ። የCAD ህጎች እና የማጠፊያ ገበታዎች ይህንን ሂደት ይመራሉ። ትክክለኛ አቀማመጥም በጣም አስፈላጊ ነው። የእርዳታ ቁራጮችን ከመጠምዘዣ መስመር በጣም ቅርብ ማድረግ መዛባት ሊያስከትል ይችላል። ምርጥ ልምምድ እፎይታውን ከመጠምዘዣ ዞን በትንሹ ማካካስን ይጠይቃል። ይህ ያለመቀደድ ለስላሳ የቁሳቁስ ፍሰትን ያረጋግጣል። የማጠፊያ እፎይታ ቁሱ በሚታጠፍበት ጊዜ እንዲዘረጋ እና እንዲጨመቅ ተጨማሪ ቦታ በመስጠት የቁሳቁስ ፍሰት ችግሮችን ይቀንሳል። ይህ የጭንቀት ክምችትን ይቀንሳል፣ ይህም ቁሱ በማጠምዘዣ መሳሪያው ዙሪያ በተቀላጠፈ ሁኔታ እንዲፈስ ያስችለዋል። እንደ መቀደድ ወይም መሰንጠቅ ያሉ የቁሳቁስ ውድቀት ወይም የመጎዳት አደጋን ይቀንሳል። ይህ ሂደት በተለይም በመጠምዘዣዎች መካከል ብዙ ወይም ትናንሽ ክፍተቶች ባሉባቸው ውስብስብ ዲዛይኖች ውስጥ የበለጠ ትክክለኛ እና ወጥ የሆነ የክፍል ቅርጾችን ያስችላል። እነዚህ የሉህ ብረት መታጠፊያ ቴክኒኮች የክፍሉን ጥራት ያሻሽላሉ እና ሊከሰቱ የሚችሉ ውድቀቶችን ይከላከላሉ።
ዝቅተኛው የቤንድ ራዲ እና የብሌንጅ ርዝመት
ዲዛይነሮች ተገቢውን ዝቅተኛ የማጠፊያ ራዲየስ መግለጽ አለባቸው። ይህ የቁሳቁስ መሰንጠቅን ይከላከላል እና የክፍሉን ትክክለኛነት ያረጋግጣል። ዝቅተኛው የማጠፊያ ራዲየስ በቁሳቁስ አይነት እና ውፍረት ላይ የተመሰረተ ነው። በተመሳሳይ፣ የፍላንጅ ርዝመቶች ያለመዛባት ተገቢውን መቆለፍ እና መታጠፍ ለመፍቀድ በቂ መሆን አለባቸው። በቂ ያልሆነ የፍላንጅ ርዝመት የቁሳቁስ መንሸራተት ወይም ትክክል ያልሆኑ መታጠፊያዎችን ሊያስከትል ይችላል። ዲዛይነሮች እነዚህን ልኬቶች ሲወስኑ የመሳሪያ ገደቦችን ግምት ውስጥ ያስገባሉ።
የማስመሰል ሶፍትዌር ለኦፕቲሜሽን
የማስመሰል ሶፍትዌር ውስብስብ የሉህ ብረት መታጠፊያ ሂደቶችን በማመቻቸት ረገድ ወሳኝ ሚና ይጫወታል። ዲዛይነሮች እና ፋርማሰሮች ከአካላዊ ምርት በፊት ዲዛይኖችን በምናባዊ መንገድ እንዲሞክሩ እና እንዲያጣሩ ያስችላቸዋል። ይህ አካሄድ ስህተቶችን እና የቁሳቁስ ብክነትን በእጅጉ ይቀንሳል። መሐንዲሶች አንድ ቁሳቁስ በተለያዩ የመታጠፊያ ሁኔታዎች ውስጥ እንዴት እንደሚሰራ መተንበይ ይችላሉ። ይህም እንደ ስፕሪንግባክ ወይም በዲዛይን ደረጃ መጀመሪያ ላይ ስንጥቅ ያሉ ሊሆኑ የሚችሉ ችግሮችን እንዲለዩ ይረዳቸዋል።
እንደ TruTops Bend ያሉ የማስመሰል ሶፍትዌሮች ውስብስብ የሉህ ብረት ዲዛይኖችን ለማጣመም የቅደም ተከተል እና የመሳሪያ ምርጫን ያመቻቻል። ምርጡን የማጣመም ቅደም ተከተል ያሰላል። ትክክለኛውን የመሳሪያ ጥምረትም ይወስናል። ይህ ሶፍትዌር የማጣመም ሂደቱን ሁሉንም ክፍሎች ያዋህዳል። እነዚህ ክፍሎች የማጣመም ማሽንን፣ BendMasterን እና ግሪፐርን ያካትታሉ። ወደ ፕሮግራሚንግ በይነገጽ ያመጣቸዋል። ሶፍትዌሩ ዘመናዊ ስልተ ቀመሮችን ይጠቀማል። እነዚህ ስልተ ቀመሮች የመሳሪያ ምርጫን ይደግፋሉ እና ያመቻቻሉ። የማጣመም ቅደም ተከተሎችን ያሰላሉ። እንዲሁም ትክክለኛ የመያዣ ቦታዎችን ይወስናሉ። ይህ የፕሮግራም ጊዜን ይቀንሳል። እንዲሁም ምርጥ የመሻገሪያ መንገዶችን ያሰላል።
ይህ የላቀ ችሎታ የቁሳቁስ አጠቃቀምን ውጤታማ ያደርገዋል። እንዲሁም የክፍሉን ጥራት ያሻሽላል። ፋርማሰሮች የተለያዩ የማጠፊያ ትዕዛዞችን እና የመሳሪያ ውቅሮችን መሞከር ይችላሉ። ይህንን የሚያደርጉት ጠቃሚ የሱቅ ወለል ጊዜ ወይም ቁሳቁሶችን ሳይወስዱ ነው። ሶፍትዌሩ የእይታ ግብረመልስ ይሰጣል። ይህ መሐንዲሶች ውስብስብ የቁሳቁስ መበላሸቶችን እንዲረዱ ይረዳቸዋል። እንዲሁም በእውቀት ላይ የተመሠረተ የዲዛይን ውሳኔዎችን እንዲያደርጉ ይረዳቸዋል። በመጨረሻም፣ የማስመሰል ሶፍትዌር መላውን የማጠፊያ ሂደት ያመቻቻል። ወደ ፈጣን የምርት ዑደቶች እና የበለጠ ትክክለኛ የመጨረሻ ምርቶች ይመራል።
በሉህ ሜታል ማጠፍ ውስጥ የማጠፊያ ቅደም ተከተል እና አውቶሜሽን ማመቻቸት
ፋርማሰሪያዎች በስትራቴጂካዊ እቅድ እና በተራቀቀ ቴክኖሎጂ አማካኝነት በቆርቆሮ ብረት መታጠፍ ከፍተኛ ቅልጥፍናን ያገኛሉ። የታጠፈ ቅደም ተከተልን ማመቻቸት እና አውቶማቲክን መቀበል ምርታማነትን እና ትክክለኛነትን በእጅጉ ያሻሽላል። እነዚህ አቀራረቦች ስህተቶችን ይቀንሳሉ እና የምርት ወጪዎችን ይቀንሳሉ።
ስትራቴጂካዊ የቤንድ ቅደም ተከተል
ስትራቴጂካዊ የታጠፈ ቅደም ተከተል ውጤታማ ለሆነ የሉህ ብረት መታጠፍ ወሳኝ ነው። የክፍል አያያዝን ይቀንሳል እና የማሽን አጠቃቀምን ከፍ ያደርገዋል። አንድ የተለመደ ዘዴ የሚከተሉትን ያካትታል ባለ ሁለት ደረጃ ሂዩሪስቲክይህ አቀራረብ በመጀመሪያ የማጠፊያ ጣቢያዎችን ቅደም ተከተል ይወስናል። ከዚያም በእነዚያ ጣቢያዎች ውስጥ ያሉትን ክፍሎች ቅደም ተከተል ያደርጋል። ይህ ዘዴ አንዳንድ ጊዜ ባልተገናኙ ጣቢያዎች መካከል ተጨማሪ የተስተካከሉ ክፍሎችን ሊያስከትል ይችላል። ግምታዊ የተቀላቀለ-ኢንቲጀር ሊኒያር ፕሮግራሚንግ (MILP) ሂዩሪስቲክ የበለጠ ቀልጣፋ አማራጭ ይሰጣል። ይህ የላቀ ዘዴ የጣቢያዎችን እና የክፍሎችን ቅደም ተከተል በአንድ ደረጃ ይወስናል። ዝቅተኛውን የቦታ አቀማመጥ ስራዎች እና የተቀየሩ ክፍሎችን ያስከትላል። ይህም ውስብስብ የሉህ ብረት መታጠፊያ ቴክኒኮችን በሚጠቀሙበት ጊዜ የክፍል አያያዝን ለመቀነስ በጣም ውጤታማ ያደርገዋል።
አውቶማቲክ የሉህ ብረት ማጠፊያ ጥቅሞች
አውቶማቲክ የቆርቆሮ ማጠፊያ ስርዓቶች በርካታ ጥቅሞችን ይሰጣሉ። የምርት አቅምን በእጅጉ ይጨምራሉ። እነዚህ ስርዓቶች ሌት ተቀን ይሰራሉ፣ ይህም ኩባንያዎች ትላልቅ መጠኖችን እንዲይዙ ያስችላቸዋል። አውቶሜሽን የስህተት መጠኖችን ይቀንሳል። ይህ ወጥ የሆነ የክፍል ጥራት እና የቆሻሻ መጠንን ይቀንሳል። ኩባንያዎች የረጅም ጊዜ የወጪ ቁጠባ ያገኛሉ። ይህ የሚመጣው ከቁሳቁስ ፍጆታ መቀነስ፣ ብክነትን መቀነስ እና የምርት ቅልጥፍናን በመጨመር ነው። አውቶሜሽን የምርት አቅም ተለዋዋጭ ማስተካከያ ያስችላል። ይህ ለአምራቾች የተሻለ የስፋት አቅም ይሰጣል። አውቶማቲክ ስርዓቶች ስራዎችን በማቀላጠፍ የውጤት መጠንን ያሻሽላሉ። ትክክለኛነትን እና ፍጥነትን ይጨምራሉ። የሰው ስህተትን ያስወግዳሉ እና የምርት መዘግየቶችን ይቀንሳሉ። ይህ ወደ ፈጣን የፕሮጀክት ማጠናቀቂያ እና የዑደት ጊዜዎችን ይቀንሳል። የወጪ ቅነሳ የሚከናወነው በተመቻቸ የቁሳቁስ አጠቃቀም ነው። ይህ ብክነትን ይቀንሳል እና የጥሬ እቃ ወጪዎችን ይቀንሳል። የላቀ ሶፍትዌር ትክክለኛ ጎጆ እና መቁረጥ ያስችላል። የሰው ኃይል ወጪዎች ሂደቶችን በማቀላጠፍ እና የሰው ጣልቃ ገብነትን በመቀነስ ይቀንሳሉ።
ውስብስብ ጠፍጣፋ ቅጦችን ለማግኘት የሌዘር መቁረጥ
የሌዘር መቁረጥ ውስብስብ የሆነ የቆርቆሮ ብረት መታጠፊያ ቁሳቁሶችን በማዘጋጀት ረገድ ወሳኝ ሚና ይጫወታል። በጣም ትክክለኛ የሆኑ ጠፍጣፋ ቅጦችን ይፈጥራል። እነዚህ ቅጦች ውስብስብ ለሆኑ የታጠፉ ክፍሎች መሠረት ሆነው ያገለግላሉ። የሌዘር ቴክኖሎጂ ውስብስብ ጂኦሜትሪዎችን እና ጥብቅ መቻቻልን ያስችላል። ይህም የታጠፉት ክፍሎች በትክክል እንዲገጣጠሙ ያረጋግጣል። የሌዘር-የተቆረጡ ባዶ ቦታዎች ትክክለኛነት በቀጣይ የማጠፍ ስራዎች ላይ ስህተቶችን ይቀንሳል። ይህ ለአጠቃላይ የምርት ጥራት እና ቅልጥፍና አስተዋጽኦ ያደርጋል።
ውስብስብ የሆነ የሉህ ብረት መታጠፍን መቆጣጠር ሁሉን አቀፍ አቀራረብን ይጠይቃል። ፋርማሰሮች የላቀ ደረጃን ያዋህዳሉ። የብረት ሉህ መታጠፍ ቴክኒኮችልዩ መሣሪያዎችን እና ጥንቃቄ የተሞላበት የቁሳቁስ ምርጫን ያካትታሉ። እንዲሁም አሳቢ የዲዛይን እና የአውቶሜሽን ስልቶችን ይተገብራሉ። ይህ ውስብስብ ለሆኑ ጂኦሜትሪዎች ትክክለኛ እና ከፍተኛ ጥራት ያላቸውን ውጤቶች ያረጋግጣል። ይህ ሁሉን አቀፍ ዘዴ በዘመናዊ ማኑፋክቸሪንግ ውስጥ ፈጠራን እና ቅልጥፍናን ያነሳሳል።
ተደጋጋሚ ጥያቄዎች
በሉህ ብረት መታጠፍ ውስጥ ስፕሪንግባክ ምንድን ነው?
ስፕሪንግባክ የሚከሰተው የታጠፈ የብረት ክፍል የታጠፈው ኃይል ከተለቀቀ በኋላ በከፊል ወደ መጀመሪያው ቅርፁ ሲመለስ ነው። ቁሱ የተወሰነ የመለጠጥ ማህደረ ትውስታን ይይዛል። አምራቾች ብዙውን ጊዜ ይህንን ውጤት ለማካካስ ቁሳቁሱን ከመጠን በላይ ያጣምማሉ።
ውስብስብ ለሆኑ ጠርዞች የቁሳቁስ ምርጫ ለምን አስፈላጊ ነው?
የቁሳቁስ ባህሪያት በቀጥታ የመታጠፍ ውጤቶችን ይነካሉ። የውጤት ጥንካሬ፣ የመሸከም ጥንካሬ እና የመወዛወዝ አቅም አንድ ቁሳቁስ እንዴት እንደሚበላሽ ይወስናሉ። ትክክለኛውን ቁሳቁስ መምረጥ ስንጥቅን፣ መቀደድን ይከላከላል፣ እና ክፍሉ የጥንካሬ መስፈርቶችን እንደሚያሟላ ያረጋግጣል።
የሮቦቲክ ማጠፊያ ሴሎች ማምረትን እንዴት ይጠቅማሉ?
የሮቦቲክ ማጠፍ ህዋሶች የማጠፍ ሂደቱን በራስ-ሰር ያንቀሳቅሳሉ። ከፍተኛ ትክክለኛነት፣ ወጥነት እና ቅልጥፍናን ይሰጣሉ። እነዚህ ስርዓቶች የምርት አቅምን ይጨምራሉ፣ የሰውን ስህተት ይቀንሳሉ እና የስራ ቦታ ደህንነትን ያሻሽላሉ። እንዲሁም ከፍተኛ የወጪ ቁጠባ ያስከትላሉ።
ጭማሪ መታጠፍ ለምን ጥቅም ላይ ይውላል?
እየጨመረ የሚሄድ መታጠፍ በሉህ ብረት ውስጥ ለስላሳ እና ቀጣይነት ያላቸው ኩርባዎችን ይፈጥራል። ይህ ዘዴ ተከታታይ ትናንሽ እና ተከታታይ ኩርባዎችን ይጠቀማል። ለልዩ ኩርባዎች ውድ የሆኑ ብጁ መሳሪያዎችን አስፈላጊነት ያስወግዳል። አምራቾች ለትላልቅ ራዲሶች ወይም ውስብስብ እና ወጥ ያልሆኑ ቅርጾች ይጠቀሙበታል።